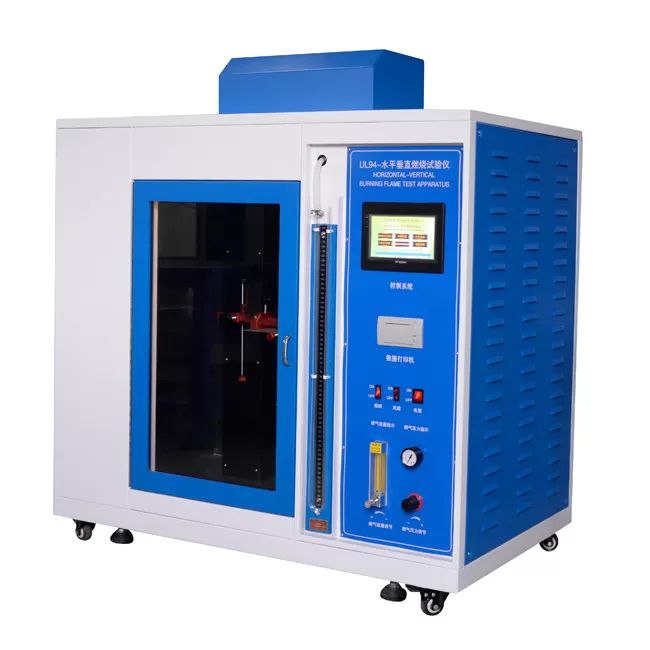
Die Qualitätssicherung in der Kabel- und Leiterfertigung basiert auf genauen Messprotokollen, robuster physikalischer Verifikation und vorhersehbaren elektrischen Eigenschaften. Die moderne Kabelproduktion arbeitet mit hohen Durchsatzgeschwindigkeiten, bei denen kontinuierliche Isolationsfehler, metallische Einschlüsse oder Wanddickenvariationen die gesamte Betriebsinfrastruktur gefährden können. Die Auswahl der richtigen Drahtprüfgeräte stellt sicher, dass jede Charge, die das Produktionswerk verlässt, strikt den globalen elektrischen und mechanischen Standards entspricht.
Die Bewertungen müssen über grundlegende Kontinuitätsprüfungen hinausgehen. Die vollständige physikalische Charakterisierung erfordert die Messung von Zugfestigkeit, Dehnungsgrenzen, Isolationswiderstand, Mikro-Ohm-Leiterwiderstand und Hochspannungs- Dielektrizitätsdurchschlagfähigkeiten. Umfassende Qualitätsrahmen entwerfen Diagnosemodule, die speziell darauf ausgelegt sind, diese überlappenden physikalischen und elektrischen Stressvektoren zu adressieren und strenge Qualitätskontrollen in globalen industriellen Lieferketten zu unterstützen.
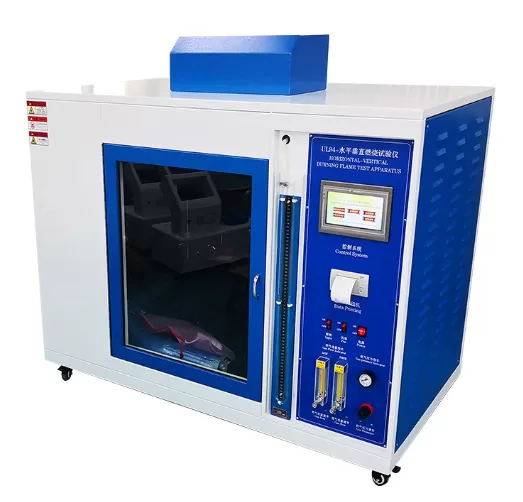
Fundamentale Mechanik und elektrische Parameter in der Drahtbewertung
Die physikalische Charakterisierung von Leiterwerkstoffen beginnt mit dem Verständnis der mechanischen Deformation unter Last. Wenn dynamische Lasten während der Installation oder im aktiven Betrieb aufgebracht werden, erfahren Kupfer- und Aluminiumleiter strukturelle Spannungen. Die quantitative Bewertung erfordert die Analyse der Zuggrenze und der endgültigen Dehnung, bevor es zu einer physischen Trennung kommt. Prüfsysteme nutzen präzise Lastzellen in Kombination mit optischen oder Kontakt- Dehnungsmessern, um Spannungs-Dehnungs-Kurven mit hoher Wiederholgenauigkeit zu zeichnen.
Die elektrische Verifikation erfordert ebenso hohe Präzision. Die Messung des niedrigen Widerstands über feine Drahtquerschnitte erfordert eine Vierleiter-Kelvin- Architektur, um Kontaktwiderstandsfehler zu eliminieren. Isolationsschichten müssen Hochspannungs-Gleichstrom (DC) oder Wechselstrom (AC) Prüfungen unterzogen werden, um die dielektrischen Durchschlagseigenschaften zu bewerten. Hochpotentialprüfungen identifizieren lokale dielektrische Schwächen, Pinholes und Hohlräume, die in extrudierten polymeren Außenhüllen eingebettet sind.
Zug- und mechanische Eigenschaftsverifikation
Drahtziehlinien setzen metallische Stäbe einer starken mechanischen Reduktion aus, die die Kornstruktur des Materials verändert. Die mechanische Bewertung quantifiziert die duktilen Eigenschaften, die durch Prozessglühen wiederhergestellt werden. Standardisierte Prüfverfahren ziehen Proben bei kontrollierten Querkopfgeschwindigkeiten, bis es zu einem Bruch kommt. Wichtige aufgezeichnete Werte umfassen:
Streckgrenze: Der Spannungswert, bei dem die elastische Deformation dauerhaft in plastische Deformation übergeht.
Zugspitzenkraft: Die maximale Tragfähigkeit, die gemessen wird, bevor es zu einer Einschnürung des Materials kommt.
Prozentuale Dehnung: Die Gesamtlängenänderung im Verhältnis zur ursprünglichen Messlänge, die die Duktilität des Materials bestätigt.
Biegeermüdungslebensdauer: Kontinuierliche Umkehrbiegungszyklen, die dazu dienen, langfristige dynamische Bewegungen zu simulieren.
Dielektrische Leistung und Isolationsdiagnostik
Die Integrität der Isolierung bestimmt die Betriebssicherheit. Polyethylen, Polyvinylchlorid (PVC) und vernetzte Fluorpolymermaterialien erfordern einheitliche dielektrische Eigenschaften über die gesamte Spulenlänge. Der Einsatz automatisierter Drahtprüfgeräte ermöglicht es Qualitätsteams, Mikrosekunden-Entladungsevents direkt an der Extrusionslinie zu erfassen und strukturelle Isolationslücken zu kennzeichnen, bevor das Produkt die Spulphasen erreicht.
Die Offline-Laborverifizierung ergänzt die Linienüberwachung, indem sie das Volumenwiderstand und Oberflächenleckströme unter temperaturkontrollierten Bedingungen misst. Diese hochpräzisen Tests bestätigen, dass die Formulierungen der äußeren Jacke die strukturelle Widerstandsfähigkeit aufrechterhalten, wenn sie Umwelteinflüssen wie erhöhten Temperaturen, Feuchtigkeit und chemischer Exposition ausgesetzt sind.
Kernarchitektur von industriellen Kabelprüfsystemen
Industrielle Testhardware umfasst mechanische Lastrahmen, Hochspannungs-Signalgeneratoren und digitale Signalprozessoren. Hochfrequenz-sinusoidale oder Hochspannungs-Gleichstrom-Entladetester überwachen kontinuierlich bewegte Drahtbestände. Der Ausgangsanschluss liefert präzise Potentialdifferenzen an eine Elektrodeneinheit – oft eine Perlenkette oder eine leitfähige Bürstenanordnung – durch die der isolierte Draht hindurchläuft.
Wenn ein Isolationsfehler die Elektrodenkammer passiert, erzeugt der lokale Durchbruch einen transienten Spannungsabfall. Interne Zählerkreise protokollieren sofort das Entladeereignis und signalisieren Schneid- oder Markierungseinheiten, ohne die kontinuierliche Drahtbewegung zu stoppen. Die Hochgeschwindigkeits-Signalaufnahme stellt sicher, dass selbst Hochgeschwindigkeitsproduktionslinien, die mit mehreren hundert Metern pro Minute laufen, jede Instanz einer Isolationskompromittierung aufzeichnen.
Micro-Ohmmeter-Systeme konzentrieren sich auf die Einheitlichkeit des Leiterquerschnitts. Durch die Verwendung von rauscharmen Konstantstromquellen zusammen mit präzisen Spannungsmessungen bestimmen diese Instrumente den Widerstand des Leiters bis hinunter zu fraktionalen Mikroohm. Da die metallische Leitfähigkeit direkt mit der Umgebungstemperatur variiert, integrieren fortschrittliche Instrumente Echtzeit-thermische Kompensationssensoren, die Rohwerte in standardisierte 20°C-Äquivalente basierend auf den Temperaturkoeffizienten von Kupfer oder Aluminium umwandeln.
Als führender Anbieter von Prüfausrüstung in China engagiert sich HAOEN in der umfassenden Gestaltung und Herstellung von hochwertigen Prüfsystemen. Das Produktspektrum umfasst Umweltprüfgeräte, Zuverlässigkeitsmechanikprüfgeräte, Papier- und Verpackungsprüfgeräte sowie Gummi- und Kunststoffprüfgeräte und bietet vollständige industrielle Prüfplattformen in mehreren Produktionssektoren.
Auswahlkriterien für hochpräzise Drahtprüfgeräte
Die Auswahl geeigneter Geräte erfordert die Abstimmung der strukturellen Parameter des Musters auf die Präzision der Sensorsysteme und den Messdurchsatz. Labore und Produktionsstätten bewerten Hardware basierend auf Messgenauigkeit, Wiederholbarkeit, Kalibrierungsrückverfolgbarkeit und struktureller Haltbarkeit unter kontinuierlichen Betriebszyklen.
Die Systemauswahl hängt von vier Kernkriterien ab:
Messsensitivität: Die Präzisionsstufen müssen engen Fertigungstoleranzen entsprechen, insbesondere für ultrafeine Magnetdrähte oder luftfahrttechnische Sub-Millimeter-Leiter.
Durchsatzgeschwindigkeit: Diagnosetechnik muss mit den aktiven Geschwindigkeiten der Extrusionslinie übereinstimmen, ohne künstliches Messrauschen oder physische Abrieb zu erzeugen.
Umweltstabilität: Prüfkammern müssen während beschleunigter thermischer Alterung oder Umwelteinfluss-Risszyklen stabile thermische und feuchte Umgebungen aufrechterhalten.
Datenprotokollintegration: Standardindustrielle Kommunikationsprotokolle wie Ethernet/IP oder MODBUS ermöglichen eine sofortige Integration in unternehmensweite Manufacturing Execution Systems (MES).
Instrumente, die von HAOEN entwickelt wurden, integrieren präzise Sensortechnologie mit offenen industriellen Softwarearchitekturen, was die Implementierung auf der Fabrikfläche und die Datenaggregation vereinfacht. Die Bewertung spezialisierter Kabelprüfgeräte für die Fabrikinstallation umfasst die Überprüfung der Kalibrierstabilitätsmetriken, um langfristige, driftfreie Messzyklen über mehrere Schichten hinweg sicherzustellen.
Branchenspezifische Anwendungsszenarien
Verschiedene Anwendungsumgebungen stellen unterschiedliche Anforderungen an Leiterbaugruppen. Die Produktion von Automobilkabelbäumen priorisiert die mechanische Crimpintegrität und die Widerstandsfähigkeit gegen Umgebungs-Vibrationsstress. Luftfahrtinstallationen erfordern leichte, dünnwandige Isolationsfähigkeiten, die extremen thermischen Schwankungen und niedrigen atmosphärischen Drücken standhalten können, ohne elektrische Lichtbogenverfolgung.
Industrielle Automatisierungskabel erfordern außergewöhnliche dynamische Biegefestigkeit. Kontinuierlich flexende Bewegungskabel, die in Kabelträgern montiert sind, durchlaufen Millionen von Biegezyklen. Automatisierte Prüfstände replizieren diese präzisen physikalischen Stressmuster in kontinuierlichen Teststationen und bewerten interne Leiterstränge auf Mikrorisse, bevor ein vollständiger Leitungsbruch auftritt.
Automobilverkabelungsbaugruppen
Automobilelektrische Architekturen verlassen sich stark auf gecrimpte Verbindungen, die mehradrige Kupferdrähte mit gestanzten metallischen Anschlüssen verbinden. Mechanische Crimp-Zugprüfungen bewerten den mechanischen Halt zwischen Anschlussflügeln und Leiterkernen. Die Zugprüfhardware misst die genaue Spitzenkraft, die erforderlich ist, um den Leiter aus dem Anschlusszylinder zu ziehen, und bestätigt, dass die Kompaktierungsgrenzen des Kaltverschweißcrimps den strukturellen Spezifikationen entsprechen.
Gleichzeitig überprüfen automatisierte Mehrpin-Kabelbaumprüfer Mehrkreisbaugruppen auf Kreuzverdrahtung, Kurzschlüsse und lokale Kontaktwiderstände. Hochspannungs-Gleichstromisolationsprüfungen verifizieren, dass benachbarte Pins innerhalb hochdichter Stecker die strukturelle elektrische Trennung aufrechterhalten.
Luftfahrtkabel- und -drahtsysteme
Luftfahrtplattformen verwenden spezialisierte Fluorpolymerisolierung wie PTFE und ETFE, um das Gewicht zu reduzieren und gleichzeitig chemische und flammhemmende Eigenschaften zu bewahren. Hochaltitude-Umgebungen erhöhen die Tendenz zu elektrischen Durchbrüchen aufgrund der geringeren Luftdichte. Spezialisierte Hochpotenzial-Diagnoseteile testen Baugruppen unter simulierten Teilvakuumbedingungen und verifizieren, dass Isolationsmatrizen dem Koronadurchbruch unter erhöhten Betriebsspannungen widerstehen.
Industrielle Bewegungs- und kontinuierlich flexible Kabel
Industrielle Robotersysteme setzen Kabel kombinierten torsionalen, biegenden und ziehenden Belastungen aus. Kabelkonstruktionen nutzen feindrähtige Strangbildung und spezialisierte Kurzpitch-Verflechtung, um mechanischer Ermüdung zu widerstehen. Testgeräte biegen Proben kontinuierlich über spezifische Biegeradien, während sie den elektrischen Widerstand in Echtzeit über jeden inneren Leiterkanal messen. Jeder intermittierende Widerstandsspitze signalisiert interne Strangbrüche und definiert die operationalen Ermüdungsgrenzen der Kabelanordnung.
Behebung struktureller Defekte und Signalverschlechterung in der Kabelproduktion
Die Nichtuniformität des Leiterquerschnitts, die Exzentrizität der Isolierwand und interne Mikrovakuolen stellen signifikante Fehlerarten in der Kabelherstellung dar. Exzentrizität – wo der metallische Leiter außerhalb des Zentrums innerhalb des Isoliermaterials sitzt – erzeugt lokale dünne Stellen entlang der äußeren Hülle. Diese dünnen Wände brechen vorzeitig unter hohen elektrischen Potenzialbelastungen zusammen.
Kontinuierliche Inline-Nichtkontaktmessgeräte, einschließlich Multi-Achsen-Lasermessgeräte und elektromagnetische induktive Sensoren, verfolgen kontinuierlich den Außendurchmesser und die Mittelversatz. Die Integration von Drahtprüfgeräten direkt in die Rückkopplungsschleifen der Linienkontrolle ermöglicht eine physische Anpassung der Extrusionskopfstellen in Echtzeit, wodurch Materialverschwendung durch Versatz vor dem Beeinflussen ganzer Spulen beseitigt wird.
Signalabschwächung und Variationen der charakteristischen Impedanz beeinträchtigen Hochfrequenzdatenkabel wie CAT6/7/8 Ethernet oder Hochgeschwindigkeitsautomobil-Datenleitungen. Spezialisierte Hochfrequenznetzwerkanalysator-Schnittstellen bewerten den strukturellen Rückflussverlust, Nahende-Kreuzstörung (NEXT) und Phasenverzerrung über Breitbandfrequenzspektren und stellen sicher, dass die physische Konstruktion strengen Standards für Hochgeschwindigkeitsdatenübertragung entspricht.
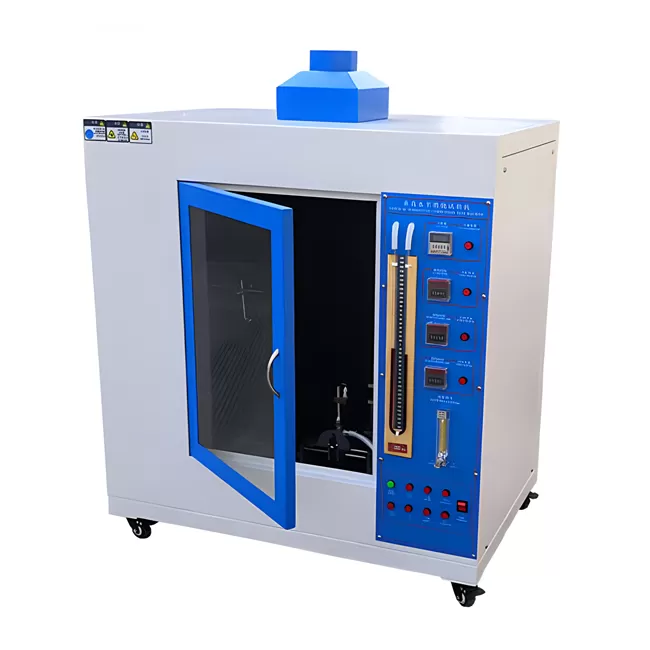
Integration von Compliance-Standards in betriebliche Umgebungen
Die globale Draht- und Kabelherstellung erfolgt unter strengen standardisierten Rahmenbedingungen, die von Organisationen wie ASTM International, der International Electrotechnical Commission (IEC), Underwriters Laboratories (UL) und der International Organization for Standardization (ISO) festgelegt wurden. Die Einhaltung erfordert eine präzise Abstimmung zwischen Testparametern und veröffentlichten Testmethoden.
Primäre Standards, die physikalische und elektrische Testmethoden steuern, umfassen:
IEC 60228: Definiert standardisierte Querschnittsflächen und elektrische Widerstandsanforderungen für isolierte Kabelleiter.
ASTM B193: Umreißt die standardisierte Testmethode zur Messung des elektrischen Widerstands von metallischen Leiterwerkstoffen.
UL 1581: Gibt Testdetails für elektrische Drähte, Kabel und flexible Leitungen an, einschließlich vertikaler Flammen- und Zugprotokolle.
ISO 6722: Gibt dimensionale, physikalische und elektrische Testanforderungen für 60 V und 600 V Straßenfahrzeugkabel an.
Durch langjährige Ingenieurforschung und Fertigungsexpertise stellen industrielle Testsysteme sicher, dass die im Labor gesammelten Messdaten auf den lokalen Produktionsflächen mit den von Drittzertifizierungsstellen weltweit erfassten Metriken übereinstimmen.
Häufig gestellte Fragen
Q1: Welche Parameter bestimmen die Wahl zwischen Inline-Trockenfunkenprüfung und Offline-Wasserbad-Spannungsimmersionstest?
A1: Die Inline-Trockenfunkenprüfung erfolgt kontinuierlich während des Extrusionsprozesses und ermöglicht eine sofortige Erkennung von Pinholes und strukturellen Mantelversagen bei hohen linearen Geschwindigkeiten, ohne das Produkt zu benetzen. Der Offline-Wasserbad-Immersionstest bietet eine vollständige, gleichmäßige dielektrische Spannung über die gesamte Kabellänge unter statischen Bedingungen, was ihn für die abschließende Qualifikationstestung von fertiggestellten Batch-Spulen gemäß spezifischen Standards wie IEC 60502 geeignet macht.
Q2: Wie funktioniert die dynamische Temperaturkompensation während der Messungen von Niedrigwiderstandsleitern?
A2: Kupfer und Aluminium weisen positive Temperaturkoeffizienten auf, was bedeutet, dass der elektrische Widerstand mit steigender Temperatur zunimmt. Fortschrittliche Mikro-Ohmmeter nutzen integrierte Temperatursonden, um die Umgebungstemperatur oder die Oberflächentemperatur des Leiters direkt zu messen. Interne Mikroprozessoren wenden die spezifische thermische Materialkoeffizientenformel an, um rohe Widerstandsmesswerte sofort auf eine standardisierte Referenzbasis von 20 °C zu normalisieren.
Q3: Warum wird die kontinuierliche Crimpkraftüberwachung zusammen mit destruktiven Zugtests in der Produktion von Anschlusskabeln verwendet?
A3: Destruktive Zugtests bewerten die mechanische Festigkeit auf einer Stichprobenbasis und zerstören dabei das getestete Terminal. Die kontinuierliche Crimpkraftüberwachung funktioniert in Echtzeit an automatischen Anschlusspressen, indem sie das Kompressionskraftprofil während jedes einzelnen Pressvorgangs misst. Dieser nicht-destruktive Prozess erkennt fehlende Drahtstränge, falsche Abisolierlängen oder falsche Crimphöhen bei 100 % der hergestellten Anschlüsse.
Q4: Wie unterscheiden sich Hochspannungs-Gleichstrom-Entladungstester von Hochfrequenz-Wechselstrom-Entladungstestern in Produktionsumgebungen?
A4: Hochspannungs-Gleichstrom-Entladungstester wenden ein kontinuierliches statisches Potenzial an, was zu einer geringeren kapazitiven Strombelastung an dicken Isolierwänden führt und sie für große Stromkabelleitungen geeignet macht. Hochfrequenz-Wechselstrom-Entladungstester nutzen erhöhte Frequenzen, um kontinuierliche Lichtbogenpfade über dünne Isolationsschichten bei höheren Liniengeschwindigkeiten zu erzeugen, während sie kleinere Elektrodenkammerlängen verwenden, die ideal für Hochgeschwindigkeits-Bauleitungen oder Kommunikationskabelleitungen sind.
Q5: Welche strukturellen Merkmale verhindern das Abrutschen von Kabeln während der mechanischen Zugprüfung von glatten polymerummantelten Drähten?
A5: Flexible oder glatte Außenummantelungen können während der Hochlast-Zugprüfung aus standardmäßigen flachen mechanischen Zangen rutschen, was zu Messfehlern führt. Um das Abrutschen zu verhindern, verwenden Testkonfigurationen spezialisierte pneumatische Seitenbacken mit gezahnten Flächen oder Kappenrollen-Griffe. Kappen-Griffe wickeln das Drahtmuster um eine gebogene Trommel, verteilen die Klemmreibung allmählich und verhindern ein vorzeitiges Versagen des Musters direkt an der Backenfläche.
Partner mit HAOEN für fortschrittliche Testlösungen
Die Gewährleistung einer konsistenten Produktqualität erfordert Prüfgeräte, die auf verifizierten physikalischen Prinzipien und zuverlässiger Messtechnik basieren. Verarbeitungsanlagen benötigen eine zuverlässige Diagnosetechnologie, um enge Fertigungstoleranzen aufrechtzuerhalten, Materialkosten zu kontrollieren und die absolute Einhaltung internationaler Standards sicherzustellen.
Ingenieurteams, die planen, die operativen Testfähigkeiten zu aktualisieren, automatisierte Inline-Diagnosen zu integrieren oder die Laborverifikationsanlagen neu zu kalibrieren, sind eingeladen, HAOEN direkt zu kontaktieren. Reichen Sie Ihre kommerziellen Anfragen ein, um maßgeschneiderte Spezifikationen für Drahtprüfgeräte, technische Vorschläge und detaillierte Systemintegrationsoptionen zu erhalten, die auf Ihre genauen Fertigungsanforderungen zugeschnitten sind.