El polvo está en todas partes y es agresivo. Las partículas finas se asientan dentro de las fuentes de alimentación exteriores, penetran en las carcasas de los sensores automotrices y cubren las placas de control industrial. El resultado siempre es el mismo: falla térmica, cortocircuitos o apagado total del sistema.
Para los fabricantes de equipos originales (OEM), las carcasas no verificadas representan una responsabilidad comercial masiva. Las fallas en el campo conducen a reclamaciones de garantía repentinas, costosas retiradas del mercado y pérdidas en licitaciones de contratos en mercados regulados como América del Norte y la Unión Europea.
Las pruebas de polvo estandarizadas validan que la carcasa de su producto mantiene fuera las partículas finas en condiciones de trabajo severas. Ya sea que diseñe inversores solares fuera de la red, telemetría de equipos pesados o dispositivos portátiles robustos, las pruebas físicas demuestran que su producto sobrevivirá.
En HAOEN, diseñamos equipos de pruebas ambientales para ayudar a los equipos de fabricación a detectar debilidades en las carcasas mucho antes de que comience la producción en masa. Si está preparando un nuevo producto para el cumplimiento comercial, contacte a nuestro equipo técnico hoy para recomendaciones sobre sistemas de prueba o especificaciones de cámaras.
1. Por qué las Pruebas de Polvo Son Importantes para la Fabricación de Hardware
Las partículas en el aire no solo hacen que los productos se vean sucios. Provocan modos de falla físicos y eléctricos activos dentro de las carcasas selladas.
Los Verdaderos Modos de Falla de la Ingreso de Partículas
Descomposición dieléctrica: El polvo atmosférico a menudo lleva trazas minerales conductivas o humedad absorbida. Cuando se asienta sobre las trazas de las placas de circuito impreso (PCB), crea caminos de fuga parasitarios y cortocircuitos en los terminales.
Ahorro térmico: El polvo en capas actúa como una manta aislante. Sofoca los MOSFET de potencia, los inductores y los microprocesadores, aumentando las temperaturas de unión y acelerando la degradación de los componentes.
Desgaste mecánico abrasivo: En ensamblajes rotativos, actuadores y ventiladores de enfriamiento, el polvo de sílice fina desgasta las pistas de los rodamientos y une los enlaces deslizantes.
Interferencia óptica: La acumulación de polvo degrada las ventanas de LiDAR, las cúpulas de las cámaras de seguridad y los sensores ópticos, distorsionando las rutas de señal y provocando errores en el sistema.
Riesgo Comercial y Acceso al Mercado
Desplegar equipos en los sectores de minería, agricultura, ferrocarriles o servicios públicos requiere calificaciones de ingreso documentadas. Las licitaciones exigen pruebas certificadas de que las carcasas cumplen con estándares internacionalmente reconocidos como IEC 60529.
Confiar en simulaciones por computadora para la validación de carcasas es una gran apuesta. La deflexión de juntas, el ciclo térmico y las tolerancias de fabricación crean espacios microscópicos que solo las pruebas de polvo controladas pueden exponer.
2. Decodificando las Calificaciones de Polvo IP: IP1X a IP6X
El sistema de calificación de Protección contra Ingresos (IP) utiliza dos números. El primer dígito define la protección contra partículas sólidas y polvo, escalado de 0 (sin protección) a 6 (hermético al polvo).
| Clasificación | Tamaño Sólido Protegido Contra | Definición de Prueba y Metodología |
|---|---|---|
| IP1X | Objetos > 50 mm | Protección contra contacto accidental con partes del cuerpo grandes como la parte posterior de una mano. Probado con una sonda esférica de 50 mm. |
| IP2X | Objetos > 12.5 mm | Protección contra dedos o herramientas pequeñas. Probado con un dedo de prueba articulado y una esfera de 12.5 mm. |
| IP3X | Objetos > 2.5 mm | Protección contra herramientas, cables gruesos y objetos extraños utilizando una sonda de varilla de 2.5 mm. |
| IP4X | Objetos > 1.0 mm | Protección contra cables finos, clavos y herramientas delgadas utilizando un alambre de acero rígido de 1.0 mm. |
| IP5X | Protegido contra el polvo | La entrada de polvo no se previene completamente, pero el polvo no puede entrar en cantidades que interfieran con el funcionamiento seguro o el aislamiento. |
| IP6X | Estanco al polvo | No hay entrada de polvo en absoluto. La carcasa está completamente sellada bajo presión de vacío continua. |
IP5X vs. IP6X: Definiendo el Umbral
La divergencia crítica para los ingenieros de hardware industrial ocurre entre IP5X e IP6X. Elegir el nivel incorrecto incrementa los costos de fabricación o causa fallos prematuros en el campo.
IP5X (Protegido contra el polvo) acepta una entrada menor de polvo. El laboratorio evalúa la unidad después de la exposición para verificar que cualquier polvo que entró no aterrizó en superficies dieléctricas, contactos sensibles o vías ópticas. Funciona bien para controles industriales en interiores, estantes de automatización de fábricas y herramientas eléctricas comerciales.
IP6X (Estanco al polvo) acepta cero polvo. Si un solo grano de polvo de prueba entra en la carcasa durante el ciclo de prueba de vacío, la unidad falla inmediatamente. Este nivel es esencial para unidades de control automotriz (ECUs), pantallas de navegación marina y nodos de telecomunicaciones al aire libre.
Evite el sobre-diseño. Un panel interior no necesita un sello de vacío IP6X. Diseñar para IP6X requiere juntas continuas costosas, un espaciado de sujetadores más ajustado y paredes de plástico más gruesas para resistir la deformación por presión negativa.
3. Principales Normas Regulatorias: IEC 60529, ISO 20653 y MIL-STD-810H
Diferentes industrias miden la resistencia a la entrada bajo distintas condiciones ambientales. Debe probarse contra la norma exacta vinculada a su mercado objetivo.
IEC/EN 60529
Este es el estándar internacional para carcasas eléctricas generales. Define los códigos IP clásicos (IP1X a IP6X). El estándar detalla el equipo de prueba física, tamaños de malla de partículas, condiciones de flujo de aire y verificaciones de aislamiento eléctrico post-prueba.
ISO 20653
Desarrollado específicamente para vehículos de carretera, este estándar introduce la designación "K" (como IP5KX e IP6KX). Las aplicaciones automotrices enfrentan intensas corrientes de aire, fluctuaciones extremas de temperatura y finos sedimentos de carretera.
Las pruebas de polvo ISO 20653 utilizan diferentes formulaciones de polvo y velocidades de aire más altas que las pruebas comerciales estándar. La "K" significa condiciones de prueba especiales adaptadas a entornos bajo el capó y chasis.
MIL-STD-810H (Método 510.7)
El hardware militar opera bajo condiciones más duras que las que evalúan los códigos IP estándar. El Método 510.7 de MIL-STD-810H divide la evaluación en dos operaciones distintas:
Polvo Soplado: Pequeñas partículas (< 150 µm) sopladas a través de la unidad a velocidades de aire de hasta 8.9 m/s, simulando tormentas de viento en el desierto.
Arena Soplada: Partículas de sílice más grandes (150 a 850 µm) disparadas a altas velocidades (hasta 29 m/s) para evaluar la erosión estructural abrasiva.
4. Dentro de la Cámara de Pruebas de Polvo: Cómo Funciona la Evaluación
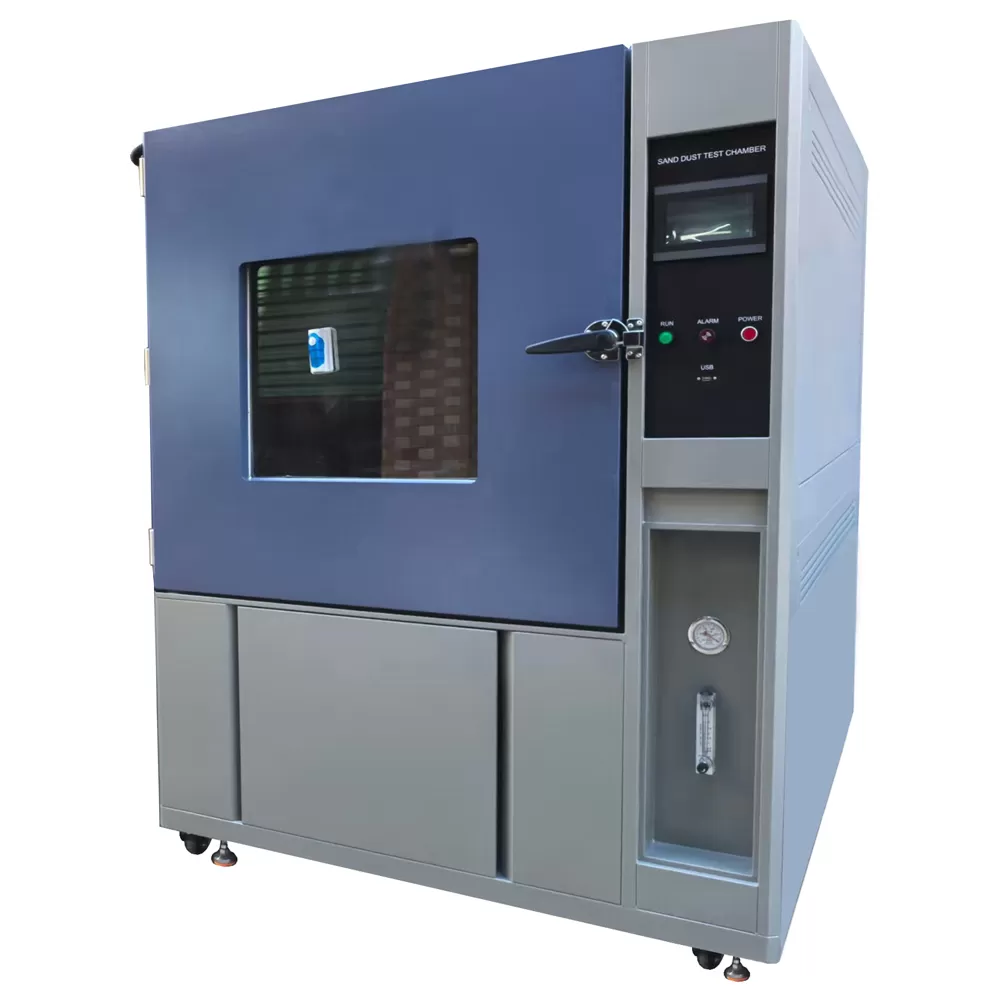
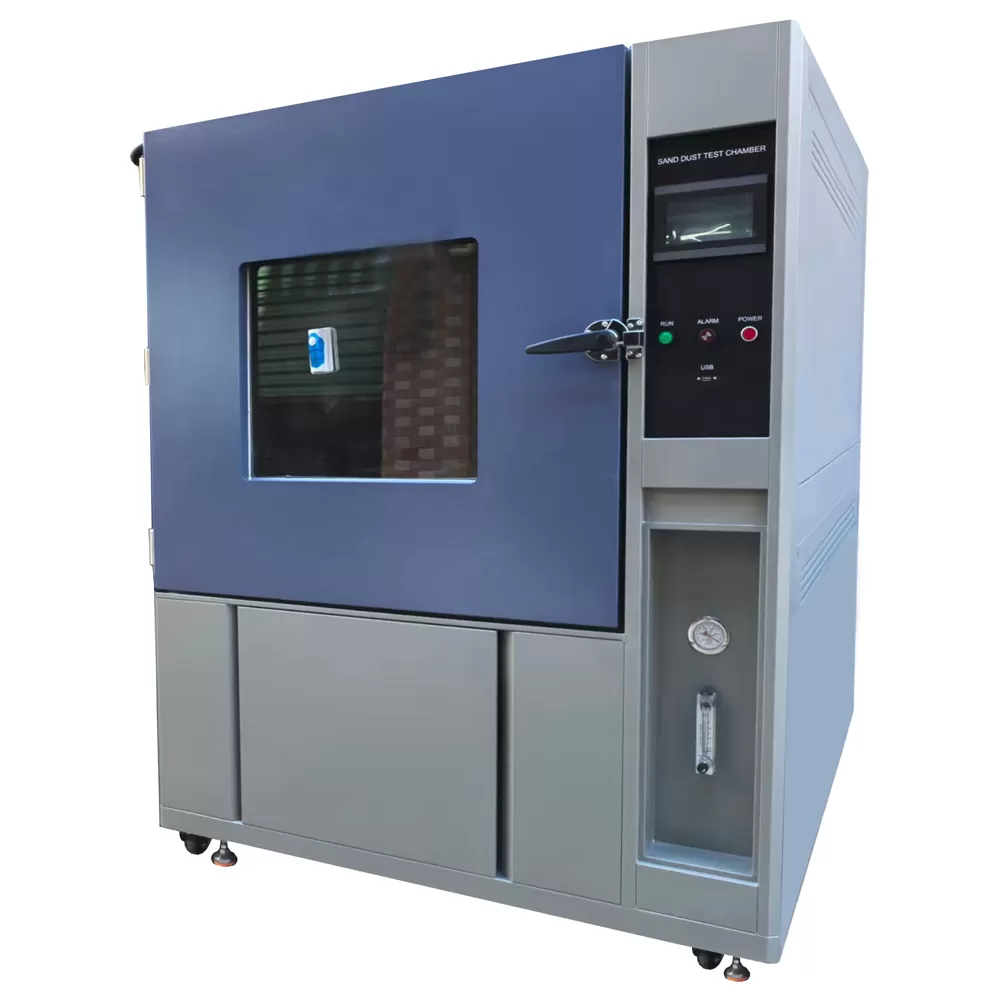
Las pruebas en el mundo real requieren condiciones de laboratorio controladas y repetibles. Una cámara de pruebas de polvo especializada recircula medios estandarizados para crear una densa nube de polvo suspendido alrededor del dispositivo bajo prueba (DUT).
Los Medios de Prueba: Talco vs. Polvo de Arizona
El polvo estándar de habitación no funcionará para la certificación oficial. Los laboratorios de prueba dependen de compuestos sintéticos controlados estrictamente:
Polvo de Talco: Utilizado principalmente para evaluaciones IEC 60529. El polvo debe pasar a través de una malla de alambre fino con un diámetro nominal de alambre de 50 µm y un tamaño de abertura clara de 75 µm. Fluye fácilmente en huecos microscópicos.
Polvo de Carretera de Arizona (ISO 12103-1, A2 Fino / A4 Grueso): Compuesto principalmente de sílice y óxido de aluminio. Presenta bordes afilados y dentados que aceleran la unión mecánica, el desgaste abrasivo de sellos y los arañazos ópticos.
Enclosures de Categoría 1 vs. Categoría 2
IEC 60529 divide los productos en dos categorías, dictando si debes conectar la unidad a una bomba de vacío:
Categoría 1: La presión de trabajo interna del enclosure es menor que la atmósfera circundante. Esto ocurre cuando la electrónica interna se calienta durante la operación y se enfría después del apagado, creando un vacío térmico. La Categoría 1 requiere mantener una presión de vacío continua a través de un puerto de extracción perforado en la unidad.
Categoría 2: La presión dentro de la carcasa permanece igual a la presión atmosférica. La unidad se somete a pruebas de circulación pasiva sin una manguera de extracción conectada.
El Procedimiento de Prueba Paso a Paso
Las instalaciones de prueba profesionales y los fabricantes de equipos, incluyendo HAOEN, siguen una progresión estricta durante las evaluaciones de laboratorio:
Pre-acondicionamiento: Los técnicos inspeccionan la unidad, miden la resistencia de aislamiento inicial y pesan la carcasa.
Preparación de la Cámara: Se carga el medio correcto (como polvo de talco seco a 2 kg por metro cúbico de volumen de cámara) en la tolva.
Conexión de Presión: Para unidades de Categoría 1, los técnicos instalan un grifo de presión y una manguera de vacío. El sistema de prueba mantiene una presión negativa de hasta 2 kPa (20 mbar) a través del enclosure.
Ciclo de Circulación: Los ventiladores de la cámara suspenden el polvo uniformemente. La prueba se ejecuta continuamente, típicamente entre 2 y 8 horas dependiendo de los límites de volumen de extracción (máximo 80 veces el volumen de la carcasa).
Período de Asentamiento: Los ventiladores se detienen, permitiendo que la nube se asiente naturalmente antes de abrir las puertas de la cámara.
Inspección y Desglose: Los ingenieros limpian las superficies exteriores, abren la carcasa y documentan cualquier ingreso. Finalmente, la unidad se somete a pruebas de resistencia dieléctrica de alto voltaje para verificar la seguridad eléctrica.
5. Diseño para Protección contra Ingresos: Errores Comunes de Ingeniería y Soluciones
Los prototipos frecuentemente fallan en sus primeras pruebas de polvo. La mayoría de los fallos provienen de simples descuidos mecánicos en lugar de arquitecturas de producto defectuosas.
Compresión de Juntas y Selección de Materiales
Las juntas deben sellar uniformemente alrededor de todo el perímetro. Si su diseño no comprime lo suficiente una junta, el polvo se filtra. Si comprime demasiado el material, la junta se agrieta o toma una forma permanente.
Relación de compresión: Mantenga una deflexión de compresión del 25% al 35% para juntas O de elastómero sólido bajo el par nominal del tornillo.
Opciones de material: Use Silicona para una amplia estabilidad térmica (-50°C a 200°C) o EPDM para resistencia a la humedad, ozono y exposición al clima exterior. Evite espumas de poliuretano de celda abierta estándar; actúan como filtros de aire que atrapan y canalizan partículas finas directamente hacia adentro.
Rigidez del Enclosure y Paso de Tornillo
Al realizar una prueba de Categoría 1 IP6X, el vacío de 2 kPa ejerce una fuerza mecánica continua hacia adentro sobre las paredes de la carcasa. Las paredes plásticas largas y no soportadas se doblan hacia adentro bajo esta diferencia de presión.
Esta deflexión aleja el labio de acoplamiento de la junta, creando microcanales en el punto medio entre los tornillos. Refuerce las paredes perimetrales con costillas internas y ajuste el espaciado de los tornillos para mantener una fuerza de sujeción uniforme a lo largo de cada milímetro de la junta.
Válvulas de Ventilación para Igualación de Presión
Si no puede evitar que el vacío térmico tire del polvo más allá de sus sellos, ventile la presión intencionalmente. Integrar un tapón de ventilación de politetrafluoroetileno expandido (ePTFE) permite que las moléculas de aire pasen libremente mientras bloquea granos de polvo hasta fracciones de un micrón.
Este ventilador iguala continuamente las diferencias de presión. Neutraliza el efecto de vacío que tira del polvo a través de micro-desgarros en la junta y reduce el estrés físico en las juntas del enclosure.
6. Estrategia de Sourcing: Cámaras Internas vs. Laboratorios de Terceros
Desarrollar un producto resistente a la entrada requiere múltiples iteraciones de diseño. Confiar completamente en laboratorios de pruebas acreditados de terceros puede ralentizar su ciclo de diseño.
Cuándo Construir Capacidades de Pruebas Internas
Las reservas en laboratorios de terceros a menudo cuestan miles de dólares por intento y requieren semanas de programación anticipada. Si un enclosure falla 20 minutos en una prueba de ocho horas, el laboratorio aún debe cobrarle por el tiempo completo. Tiene que parchar el diseño, enviar nuevas muestras y esperar en la fila nuevamente.
Invertir en su propia cámara de prueba de polvo proporciona a sus equipos de I+D y QA verificación bajo demanda. Puede probar prototipos rugosos, evaluar opciones de juntas y confirmar modificaciones de moldes en cuestión de horas. Al seleccionar una cámara comercial, verifique varias especificaciones clave:
Controles precisos de velocidad de flujo de aire y vibración de tolva para evitar que el medio se aglutine.
Flujómetros de vacío integrados, manómetros de presión diferencial y bombas de extracción de aire para evaluaciones de Categoría 1.
Sistemas de calefacción confiables para mantener el talco completamente seco en entornos de fábrica húmedos.
Cuándo Usar Laboratorios de Pruebas de Terceros
Los laboratorios de pruebas independientes acreditados por ISO/IEC 17025 siguen siendo indispensables para la conformidad final. Los clientes, aseguradoras y organismos reguladores exigen informes de certificación sellados de organismos acreditados antes de emitir permisos de operación o pagar grandes hitos contractuales.
El flujo de trabajo de desarrollo de productos más inteligente combina ambos caminos: itere rápidamente usando cámaras ambientales internas , luego envíe un diseño validado y completamente verificado a laboratorios externos para la certificación oficial.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es la principal diferencia entre las pruebas IP5X e IP6X?
A1: IP5X permite una cantidad limitada de
polvo no conductor y no dañino para entrar en el enclosure. En contraste, IP6X
requiere un sellado absoluto; encontrar incluso trazas de polvo dentro del
enclosure después de la prueba resulta en un fallo inmediato.
Q2: ¿Por qué una prueba IP6X requiere crear un vacío en el
recinto?
A2: La electrónica cerrada calienta el aire
dentro de su carcasa durante el funcionamiento. Cuando se apaga, el aire interno se enfría
rápidamente, contrayéndose y creando un vacío interno. La prueba de vacío simula
esta succión para demostrar que las corrientes de aire ambiente no arrastrarán polvo al
recinto a través de los sellos de la junta.
Q3: ¿Puede un producto pasar una prueba de agua IPX7 pero fallar en una prueba de polvo IP6X?
A3: Sí. El agua tiene tensión superficial, lo que
ayuda a evitar que entre en grietas microscópicas. Las partículas de talco seco
(midiendo menos de 75 micrones) no tienen tensión superficial y fluyen como un líquido,
pasando fácilmente a través de pequeñas fisuras secas que bloquean las gotas de agua.
Q4: ¿Cuánto tiempo dura una prueba de polvo IEC 60529 estándar?
A4: Una prueba IEC 60529 típicamente dura
entre 2 y 8 horas. La duración exacta depende del volumen de extracción y
la tasa de extracción de aire del recinto bajo prueba, limitada a un máximo de 80 veces
el volumen interno de la unidad.
Q5: ¿Qué medio de polvo se utiliza para las pruebas de electrónica automotriz bajo
ISO 20653?
A5: ISO 20653 a menudo se basa en
formulaciones de Arizona Road Dust (ISO 12103-1) en lugar de talco puro. El polvo de Arizona
contiene partículas duras e irregulares de sílice, óxido de aluminio y óxido de hierro,
simulando de cerca el limo de carretera del mundo real, la suciedad del compartimento del motor y el polvo de grava.
Mejore la fiabilidad de su recinto con HAOEN
El hardware confiable comienza con un riguroso cribado ambiental. Las filtraciones en el recinto que escapan de la fábrica conducen directamente a fallas en el campo, costosas reclamaciones de garantía y daños a la reputación.
HAOEN diseña y fabrica equipos robustos de pruebas ambientales, incluyendo cámaras avanzadas construidas para IEC 60529, ISO 20653 y protocolos de prueba de polvo personalizados. Nuestros sistemas ofrecen un control preciso del flujo de aire, matrices de extracción de vacío integradas y interfaces digitales intuitivas para apoyar cada etapa de la validación del producto.
¿Listo para llevar las pruebas físicas internamente? Hable con nuestros ingenieros de ventas técnicas para discutir los requisitos de su producto, solicitar un catálogo de equipos o obtener una cotización formal sobre nuestra línea de cámaras de prueba de polvo.