Die Papierherstellung und Umwandlungsprozesse hängen von präzisen Messungen ab, um die strukturelle Haltbarkeit und die Oberflächenfunktionalität zu überprüfen. Kleine Abweichungen in den Zellstofffasern, der Raffinationsintensität oder den Trocknungsprofilen verändern die Leistung von Linerboard, Faltkartons und Spezialpapieren. Die Integration von hochpräzisen Instrumentensuiten ermöglicht es Qualitätslaboren, das physikalische Verhalten unter verschiedenen atmosphärischen Bedingungen und mechanischen Stressparametern zu überwachen. Da die Betriebsabläufe in den Papierfabriken auf höhere Anteile an recycelten Fasern umschwenken, wird die Standardisierung physikalischer Bewertungen zentral, um Ertragsverluste und Produktfehler in der Folge zu verhindern. HAOEN bietet spezialisierte Instrumentenlinien, die entwickelt wurden, um diesen strengen mechanischen Anforderungen gerecht zu werden und eine konsistente Leistung über globale Lieferketten hinweg zu gewährleisten. Die Implementierung robuster Papierprüfgeräte ermöglicht es Qualitätsmanagern, Faserfehler frühzeitig zu erkennen, den Rohstoffverbrauch zu optimieren und strikte Compliance zu bestätigen, bevor die Sendungen die Fabrik verlassen.
Bewertung der strukturellen Integrität und mechanischen Festigkeit
Die physikalische Haltbarkeit bleibt eine Hauptsorge für Verpackungshersteller und Papierfabriken. Die Bewertung der Belastungskapazität von Karton erfordert spezifische Methoden, die auf bestimmte Versagensmodi unter Last abzielen. Präzisionsinstrumente reproduzieren reale Belastungen – wie Stapelkraft, Platzen und Spannung – in kontrollierten Laborumgebungen.
Platzfestigkeits Bestimmung
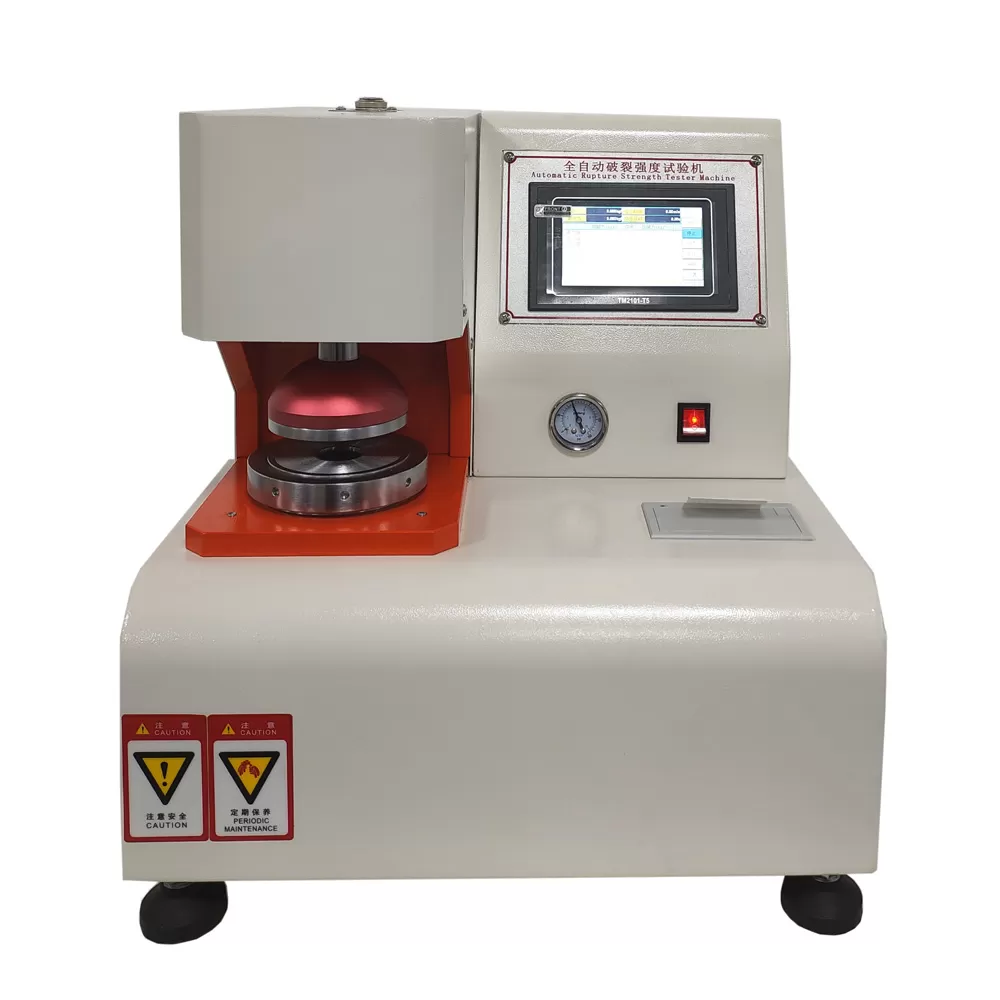
Hydraulische Drucksysteme messen den Bruchpunkt von Papier unter multidirektionalem Stress. Durch das Einklemmen eines Probenstücks über einem sich ausdehnenden elastischen Membran zeichnet die Laborgeräte die Platzfestigkeit in Kilopascal (kPa) auf. Dieser Wert, der allgemein als Mullen-Platzwert bezeichnet wird, korreliert direkt mit der Fähigkeit eines Containerboard-Behälters, rauen Umgang und innere Drücke während des Transports zu überstehen. Mehrschichtige Platten und Linerboards erfordern dynamische Druckraten, um vorzeitiges Abreißen der Kanten zu verhindern, was präzise Drucktransducer und einheitliche Klemmkräfte während der Tests erfordert.
Parameter des Druckwiderstands
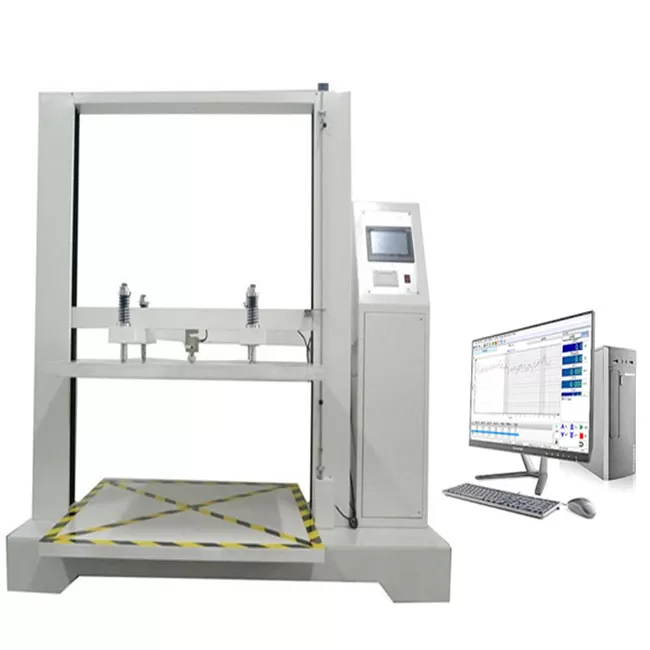
Die strukturelle Stabilität von Boxboard hängt von der Widerstandsfähigkeit gegen Kompression unter vertikalen Stapellasten ab. Mehrere Schlüsselmethoden isolieren einzelne mechanische Eigenschaften:
Short-Span Compression Testing (SCT): Bewertet die Festigkeit der einzelnen Faserwände über extrem kurze Klemmabstände (typischerweise 0,7 mm). SCT minimiert das Knicken der Probe und liefert eine reine Messung der kompressiven Fließgrenze, die die Leistung von Wellpappkartons genau vorhersagt.
Ring Crush Testing (RCT): Misst die kantenweise Druckfestigkeit eines Papierstreifens, der in eine Ringform in einem speziellen Halter geformt ist. RCT hilft den Fabriken, die Steifigkeit von Linerboard und Wellpappenmedium zu bewerten, obwohl die Probenvorbereitung Kantenbeschädigungen vermeiden muss, um genaue Daten zu gewährleisten.
Edge Crush Testing (ECT): Bewertet die gesamte Druckfestigkeit von zusammengesetzten Wellpappenabschnitten. ECT-Daten fließen direkt in die McKee-Formel zur Vorhersage der kombinierten Boxenkompressionswerte ein.
Zugfestigkeit und Zugenergieabsorption
Zugprüfgeräte wenden kontinuierliche einachsige Dehnung auf einen Papierstreifen an, bis ein Versagen auftritt. Moderne Geräte erfassen die Zugfestigkeit, den Dehnungsprozentsatz und die Zugenergieabsorption (TEA). Hohe TEA-Werte zeigen an, dass das Blatt Energie bei einem Aufprall absorbiert, ohne zu brechen, eine Eigenschaft, die für Mehrwand-Säcke und kontinuierliche Druckvorgänge, bei denen plötzliche Spannungen kostspielige Webbrüche verursachen, von entscheidender Bedeutung ist.
Oberflächeneigenschaften, Absorbierung und Mikrosstrukturanalyse
Über die mechanische Tragfähigkeit hinaus bestimmt die Wechselwirkung zwischen Papieroberflächen und Flüssigkeiten, Tinten oder Klebstoffen die Leistung in Druck- und Umwandlungsprozessen. Die Bewertung der Oberflächenbeschaffenheit, Porosität und Absorptionsparameter hilft den Ingenieuren im Werk, Beschichtungswerkzeuge und Größenanwendungen zu optimieren.
Flüssigkeitsabsorptionsdynamik
Cobb-Größentester bestimmen die Wasserabsorptionsrate von nicht-absorbierendem Papier und Karton über festgelegte Zeiträume (typischerweise 60 oder 180 Sekunden). Durch die Messung des Massenzuwachses nach der Exposition gegenüber einer standardisierten Wassersäule bewerten die Betreiber interne Größenmittel wie ASA oder AKD. Eine ordnungsgemäße Größenanwendung verhindert das Ausfransen von Tinte, erhält die Klebeleistung und schützt Wellpappbehälter vor durch Feuchtigkeit verursachter Erweichung.
Oberflächenbeschaffenheit und Luftdurchlässigkeit
Luftleckmethoden messen die Mikro-Rauheit der Oberfläche, indem sie die Rate der Luft bestimmen, die zwischen einem präzisen flachen Ring und der Papierprobe entweicht. Wichtige Testansätze umfassen:
Bekk-Methode: Misst die Zeit, die benötigt wird, damit ein festgelegtes Volumen Luft unter einem bestimmten Vakuum über die Papieroberfläche strömt. Höhere Zeitwerte in Sekunden entsprechen glatteren Oberflächen, die für den Hochauflösungs- Tiefdruck geeignet sind.
Bendtsen- und Sheffield-Methoden: Messen die Luftstromraten über die Blattoberfläche. Niedrigere Durchflusswerte weisen auf eine höhere Oberflächenglätte hin.
Porositätsbewertung (Gurley/Sheffield): Misst den Luftdurchgang durch die gesamte Blattdicke. Permeabilitätsmetriken informieren Papierhersteller über die Faserbildungsdichte, die Beschichtungsrückhaltung und die Eignung für die Vakuumaufnahme bei automatischen Verpackungsmaschinen.
Grammatur und Dicke Einheitlichkeit
Präzise digitale Mikrometer und analytische Waagen überprüfen das Basisgewicht (Grammatur) und die Dicke (Dicke). Abweichungen in der Blattdicke beeinflussen direkt die strukturelle Steifigkeit und die Zuführzuverlässigkeit in Hochgeschwindigkeits-Umwandlungsmaschinen. Präzisionsmikrometer wenden gleichmäßige Staudrucklasten (typischerweise 50 kPa) über definierte Ambossflächen an, um ein Zerdrücken der Probe während der Messung zu verhindern.
Einhaltung internationaler Standards und Umweltkontrolle
Wiederholbare Testergebnisse erfordern strenge Kontrollen über Testumgebungen und Betriebsprotokolle. Natürliche Papierfasern sind hygroskopisch, was bedeutet, dass sie kontinuierlich atmosphärische Feuchtigkeit aufnehmen und abgeben, wodurch sich ihre dimensionale Stabilität und mechanische Festigkeit verändern.
Atmosphärische Bedingungen Anforderungen
Standardlaborumgebungen müssen gemäß ISO 187 und TAPPI T 402-Protokollen bei 23°C ± 1,0°C und 50% ± 2,0% relativer Luftfeuchtigkeit aufrechterhalten werden. Die durch erhöhte Luftfeuchtigkeit verursachte Faserquellung verringert die Zug- und Platzfestigkeitswerte, während sie die Reißfestigkeit erhöht. Das Vorbehandeln von Proben in trockenen Umgebungen (10% bis 35% relative Luftfeuchtigkeit) beseitigt die Feuchtigkeits-Hysterese und gewährleistet reproduzierbare Messungen unabhängig von regionalen Klimadifferenzen.
Standardkonformitätsprotokolle
Vergleich des standardisierten Testrahmens über regulatorische Umgebungen:
Platzfestigkeit: Regiert von TAPPI T 403 (Papier) und TAPPI T 810 (Wellpappe), sowie ISO 2758 und ISO 2759.
Kompressionstests: Reguliert durch TAPPI T 826 (SCT) und TAPPI T 818 (RCT), mit entsprechenden globalen Rahmenbedingungen unter ISO 9895.
Wasseraufnahme: Definiert durch TAPPI T 441 und ISO 535 Cobb-Testverfahren.
Kalibrierungspläne erfordern rückverfolgbare Referenzmaterialien zur Überprüfung der Linearität der Wägezelle, der Präzision des Manometers und der Gleichmäßigkeit der Klemmung. HAOEN entwirft Laborhardware mit strengen mechanischen Toleranzen, um diese genauen Standardprotokolle zu erfüllen, und hilft Laboren, ihre Qualitätsmanagementsysteme über mehrere Einrichtungen hinweg auszurichten. Der Einsatz von kalibrierten Papierprüfgeräten schützt Hersteller vor kostspieligen Ablehnungen aufgrund von nicht spezifikationsgerechten Lieferungen.
Produktionsintegration und Optimierung der Qualitätsprotokolle
Moderne Papierfabriken integrieren Labortestdaten direkt in ihre automatisierten Prozesskontrollschleifen. Schnelles Feedback zu physikalischen Parametern ermöglicht Echtzeitanpassungen an der Raffinationsintensität, chemischen Zusätzen und Pressdruck.
Vorhersage der Umwandlungsleistung
Die Verbindung von Rohpapier-Testmetriken mit der Leistung fertiger Verpackungen reduziert trial-and-error-Anpassungen an Verpackungslinien. Die Vorhersage der Druckfestigkeit durch kombinierte RCT- und ECT-Daten stellt sicher, dass fertige Wellpappkartons den Transportstress ohne Überdimensionierung des Fasergewichts standhalten. Dieser datengestützte Ansatz kontrolliert die Rohstoffkosten, während die Leistung innerhalb sicherer Betriebsgrenzen bleibt.
Management der Variabilität von recycelten Fasern
Recycelte Fasern verlieren mit jedem Wiederaufbereitungszyklus an Länge und Bindungspotenzial. Die kontinuierliche Überwachung der Reißfestigkeit und der Nullspannungszugfestigkeit ermöglicht es den Ingenieuren der Fabrik, Jungfaserblends effektiv auszubalancieren, die Produktionskosten zu kontrollieren und die Spezifikationen der Endnutzungsfestigkeit zu erhalten. Der Einsatz robuster Papierprüfgeräte ermöglicht es den Bedienern, Batch-Variationen zu kartieren und realistische Toleranzbänder für sekundäre Faserströme festzulegen.
Häufig gestellte Fragen
Warum ist die Umweltkonditionierung vor physikalischen Tests von Papier obligatorisch?
Die Eigenschaften von Papier ändern sich, während Zellulosefasern ihren Feuchtigkeitsgehalt mit der umgebenden Luft ausbalancieren. Temperatur- und Feuchtigkeitsschwankungen verändern direkt die Zugfestigkeit, Steifigkeit, Platzdruckfestigkeit und Faltbeständigkeit. Die Standardisierung des Testklimas auf 23°C und 50% relative Luftfeuchtigkeit stellt sicher, dass die physikalischen Messungen in verschiedenen Laboren und saisonalen Schwankungen konsistent bleiben.
Wie unterscheidet sich der Kurzspan-Kompressionstest (SCT) vom Ringdrucktest (RCT)?
SCT misst die Druckfestigkeit einer kleinen Faserzone über einen Abstand von 0,7 mm, wodurch verhindert wird, dass der Papierstreifen während des Tests verzerrt. RCT bewertet einen längeren Streifen, der zu einem Kreis gebogen ist, wo strukturelle Verzerrungen oft auftreten, bevor die Fasern ihre tatsächliche Druckgrenze erreichen. SCT liefert eine genauere Messung der intrinsischen Faserfestigkeit, was die Vorhersage der Leistung von Wellpappbehältern erleichtert.
Welche physikalischen Metriken bestimmen die Druckfähigkeit von beschichtetem Papierboard?
Die Druckfähigkeit hängt von der Oberflächenbeschaffenheit (gemessen durch Bekk- oder Parker Print-Surf-Methoden), der Luftdurchlässigkeit (Porosität), der Oberflächenenergie und der Flüssigkeitsaufnahme (Cobb-Test) ab. Glatte Oberflächen gewährleisten einen gleichmäßigen Farbdruck, während kontrollierte Porosität Blasenbildung während schneller Trocknungszyklen in Hochgeschwindigkeits- Offset- oder Rotationsdruckmaschinen verhindert.
Was ist der Unterschied zwischen Berstfestigkeit und Durchstoßfestigkeit?
Berstfestigkeit misst die multidirektionale hydraulische Drucktoleranz über eine flache Papieroberfläche und spiegelt die interne Faserbindung und Dehnfähigkeit wider. Die Durchstoßfestigkeit bewertet die gesamte Energie, die absorbiert wird, wenn eine gewichtete dreieckige Pyramide durch schweres, festes Faserboard oder Wellpappe sticht, um Schäden durch scharfe Ecken oder äußere Stöße während des Transports zu simulieren.
Wie häufig sollten physikalische Testinstrumente für Papier kalibriert werden?
Hochfrequentierte Produktionsinstrumente erfordern alle sechs bis zwölf Monate eine Kalibrierungsüberprüfung unter normalen Betriebsbedingungen. Lastzellen, Drucktransducer und präzise Spannambosse sollten mit zertifizierten Referenzmaterialien und rückverfolgbaren Kalibrierwerkzeugen überprüft werden, um strikte ISO- und TAPPI-Konformität aufrechtzuerhalten.
Verbessern Sie Ihre Qualitätskontrolloperationen
Die Auswahl geeigneter Laborinstrumente erfordert die Abstimmung spezifischer physikalischer Messfähigkeiten mit Produktionszielen und regulatorischen Anforderungen. Technische Support-Spezialisten stehen zur Verfügung, um die Parameter der Mühle zu überprüfen, bei der Auswahl von Testmethoden zu beraten und Hardwareempfehlungen zu geben, die auf spezialisierte Papierqualitäten zugeschnitten sind.
Kontaktieren Sie noch heute das Ingenieurteam von HAOEN per E-Mail unter 13631787342 @163.com, um Instrumentenspezifikationen anzufordern, benutzerdefinierte Testkonfigurationen zu besprechen oder Anfragen zu Standardkonformitätssuiten einzureichen.