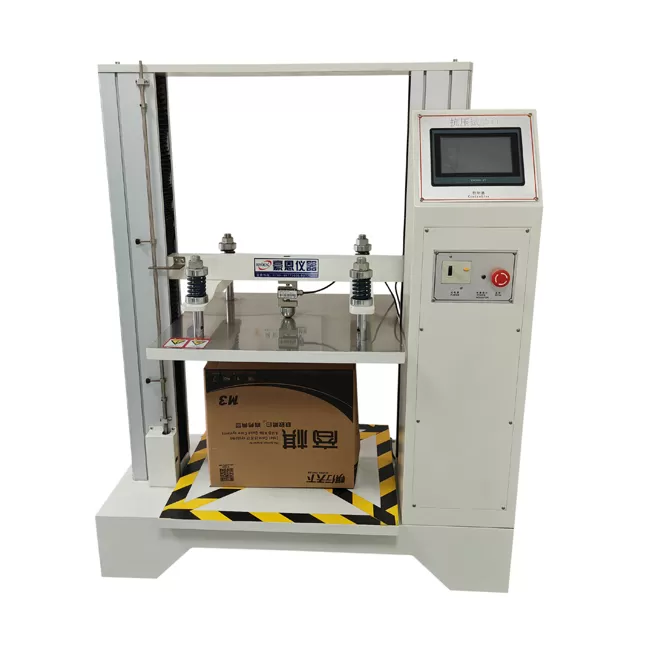
Papier- und Pappe-Materialien unterliegen während der Verarbeitung, Umwandlung und endgültigen Verteilung erheblichen mechanischen Belastungen. Industrielle Verpackungsanbieter, Papierfabriken und Umwandlungsbetriebe benötigen eine absolute quantitative Überprüfung der Faserfestigkeit, Schichtbindung, Absorption und strukturellen Widerstandsfähigkeit. Eine hochpräzise Papierprüfmaschine dient als Grundlage für die moderne Qualitätskontrolle und ermöglicht es Herstellern, die Materialleistung an strengen globalen Standards zu messen.
Unterdurchschnittliche Papierqualität führt zu Kistenzerdrückung, Verbindungsfehlern, Materialstaus an Hochgeschwindigkeits-Umwandlungsanlagen und beeinträchtigter Feuchtigkeitsbarriereleistung. Durch die Anwendung präziser physikalischer Kräfte unter kontrollierten Laborbedingungen übersetzt moderne Prüfgeräte komplexe polymerfaserinteraktionen in standardisierte, umsetzbare Kennzahlen. Das Verständnis der mechanischen Architektur, der Messprotokolle und der Standards, die diese Instrumente regeln, ist notwendig, um wiederholbare Produktionsergebnisse zu erzielen.
Mechanische Kennzahlen in der Bewertung physikalischer Eigenschaften von Papier
Die Bestimmung der mechanischen Fähigkeit von Papier umfasst die Bewertung der strukturellen Leistung unter Zug-, Druck-, hydraulischen und Oberflächenbelastungsvektoren. Jeder physikalische Parameter korreliert direkt mit der Faserlänge des Rohmaterials, der Raffinationsintensität, der Bindemittelverteilung und der Bahnausrichtung.
Zugfestigkeit und Dehnungsverhalten
Die Zugfestigkeit definiert die Kraft, die erforderlich ist, um einen Probenstreifen unter einachsiger Belastung zu zerreißen. Die Tests halten sich an standardisierte Rahmenbedingungen wie ISO 1924 und TAPPI T 494, die einen Constant Rate of Elongation (CRE) Prüfrahmen vorschreiben. Wichtige Parameter, die während dieses Prozesses extrahiert werden, umfassen:
Zugfestigkeit: Die maximale Zugkraft pro Einheit Breite, die vor dem Materialbruch aufgezeichnet wird, ausgedrückt in Kilonewton pro Meter (kN/m).
Zugenergieabsorption (TEA): Die gesamte Arbeit, die pro Flächeneinheit verrichtet wird, um den Papierstreifen bis zu seinem Bruchpunkt zu dehnen, was die Zähigkeit des Papierbahns unter dynamischer Stoßbelastung darstellt.
Bruchdehnung: Der prozentuale Anstieg der Probenlänge, der am Bruchpunkt erreicht wird, was die Elastizität widerspiegelt, die durch Mikro-Kreppung der Faser und inter-faserliche Bindung vermittelt wird.
Zugsteifigkeitsindex: Die maximale Steigung der Spannungs-Dehnungs-Kurve, normiert nach Basisgewicht, was den strukturellen Widerstand gegen elastische Deformation anzeigt.
Hydraulische Berstfestigkeit
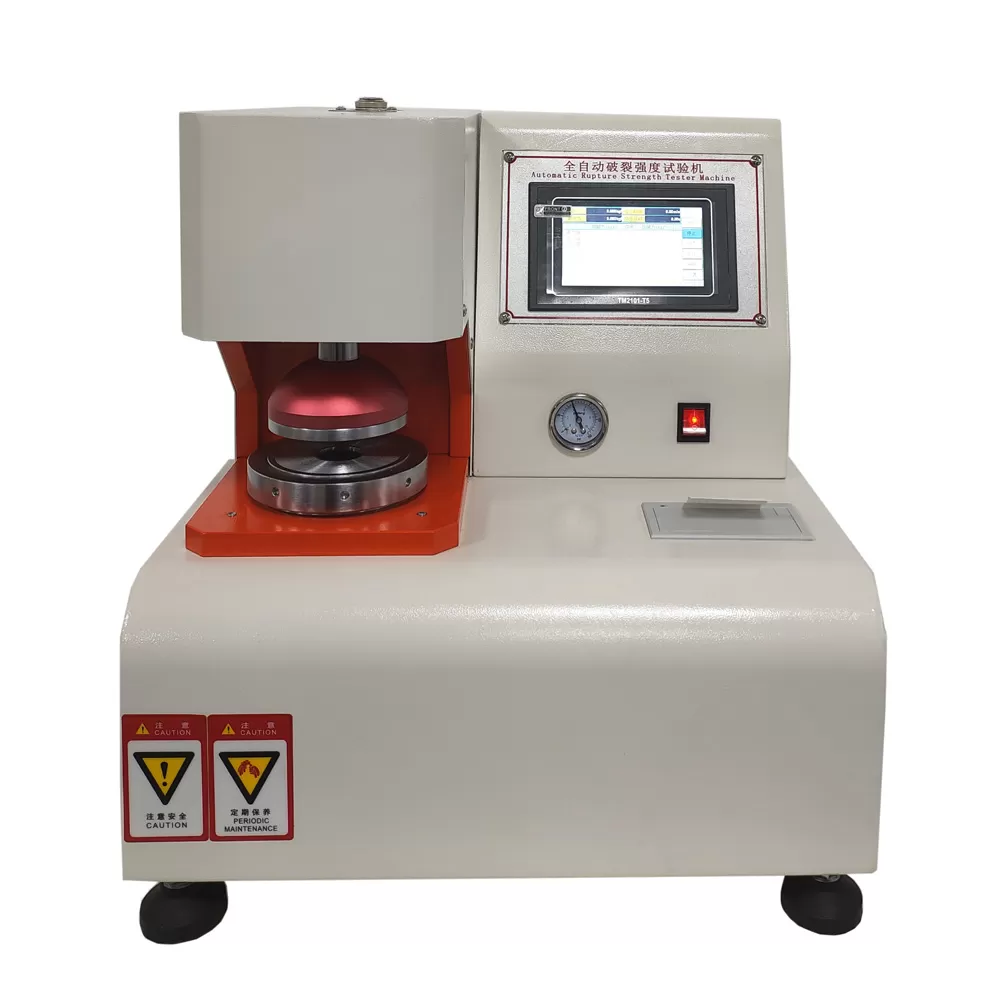
Die Berstfestigkeit misst den multidirektionalen Widerstand eines Blattes gegen Bruch unter zunehmendem hydraulischen Druck. Reguliert durch ISO 2758 für Papier und ISO 2759 für Pappe, simuliert diese Kennzahl die multidirektionalen Spannungen, die auftreten, wenn die Inhalte gegen die Wände des Behälters drücken.
Während des Tests wird eine kreisförmige Probe über eine elastische Gummimembran eingespannt. Hydraulikflüssigkeit wird mit einer konstanten Volumenrate in die Druckkammer gepumpt, wodurch die Membran gegen das Papier expandiert, bis ein Versagen auftritt. Der maximale Druckwert—minus den Tare-Diaphragma-Widerstandsdruck—liefert die netto Berstfestigkeit in Kilopascal (kPa). Hohe Berstindizes erfordern langfaserige, jungfräuliche Nadelholzschliff mit optimierter inter-faserlicher Wasserstoffbindung.
Mechanik der Druckfestigkeit
Die Druckfestigkeit bestimmt die tragende Kapazität von wellpappenschachteln und Faserfässern. Da Papierstrukturen dünn sind, führen Druckkräfte häufig zu elastischem Knicken anstelle von reinem Materialzerstörung. Bewertete Parameter umfassen:
Kurze Spannungsdruckprüfung (SCT): Durchgeführt gemäß ISO 9895 oder TAPPI T 826, misst SCT die Druckfestigkeit eines Papiers über eine extrem kurze Klemmstrecke (typischerweise 0,70 mm). Dieser mikroskopische Abstand verhindert globales Knicken und isoliert die tatsächliche Drucklastkapazität der Zellulosefasern.
Ringdruckprüfung (RCT): Standardisiert durch ISO 12192, bewertet RCT einen 152,4 mm langen Streifen, der zu einem zylindrischen Kanal geformt ist. Während historisch verbreitet, ist RCT empfindlich gegenüber Mängeln bei der Probenvorbereitung und Randablösungen.
Wellpappenmedium-Test (CMT): Bewertet den flachen Druck widerstand von lab-gewellten Papierstreifen und misst die Tragfähigkeit der gewellten Flöten vor der Schachtelmontage.
Oberflächeneigenschaften und Absorptionsverhalten
Umwandlungsoperationen erfordern präzise Oberflächeneigenschaften, um eine gleichmäßige Tintenaufnahme, Klebehaftung und Flüssigkeitsbarrierefunktionalität zu gewährleisten.
Cobb-Wasserabsorptionsindex (ISO 535 / TAPPI T 441): Quantifiziert die Masse des Wassers, das von einer 100 cm² großen Oberfläche über eine definierte Dauer (typischerweise 60 oder 120 Sekunden) aufgenommen wird. Der resultierende Wert ($g/m^2$) bestimmt die Effizienz der hydrophoben Beschichtung.
Luftdurchlässigkeit und Rauheit: Gemessen mit Bendtsen-, Gurley- oder Sheffield-Instrumenten zur Quantifizierung der Luftleckraten über komprimierte Oberflächen-Dichtungen, was auf die Porosität und Druckfähigkeit des Blattes hinweist.
Anwendungsmatrix in den Bereichen Umwandlung und Verpackung
Verschiedene industrielle Anwendungen priorisieren unterschiedliche physikalische Eigenschaften. Testregime müssen die mechanischen Kräfte widerspiegeln, die während des gesamten Produktlebenszyklus auftreten.
Herstellung von Wellpappenschachteln
Die Leistung von Wellpappenträgern hängt von dem strukturellen Beitrag von Trägerpappen und Wellenmedien ab. Die Stapelhaltbarkeit wird unter Verwendung empirischer Modelle wie der McKee-Formel geschätzt, die die Druckfestigkeit basierend auf den Ergebnissen des Edge Crush Tests (ECT), der Biegefestigkeit und den Abmessungen des Schachtelumfangs berechnet. Moderne automatisierte Testinstrumente bewerten die SCT der Trägerpappe, die CMT der Wellen und die kombinierte ECT der Pappe, um sicherzustellen, dass fertige Schachteln der Druckbelastung im Kaltlager und in Hochfeuchtlager standhalten.
Faltkartons und flexible Papierverpackungen
Verbraucherfaltkartons unterliegen einer schnellen mechanischen Faltung, Knicken und Kleben. Die Biegefestigkeit (ISO 2493) und der Widerstand gegen Knickrückstellung bestimmen, ob Verpackungsrohlinge reibungslos auf Hochgeschwindigkeits-Kartoniermaschinen laufen, ohne zu wölben oder sich zu verformen. In flexiblen Papierverpackungen—wie Mehrwand-Säcken—verhindert eine hohe Energieaufnahme (TEA) Risse bei Sturzimpakten und pneumatischen Sackfüllvorgängen.
Mechanische Architektur und Datenakquisestandard
Die Auswahl einer vielseitigen Papierprüfmaschine erfordert die Bewertung der Auflösungsfähigkeit des Lastsensors, der Rahmensteifigkeit, der Mikrobewegungssteuerung und der Softwarealgorithmuskonformität. Präzisionsinstrumentenhersteller wie HAOEN integrieren hochpräzise Wägezellen und proprietäre Steueroberflächen, um Systemverformungen und Signalverzögerungen bei Niedrigkraftmessungen zu eliminieren.
Empfindlichkeit der Wägezelle und Dynamikbereich: Hochauflösende 24-Bit Analog-Digital-Wandler (ADC) erfassen subtile Lastvariationen in leichten Basisgewichtspapieren (z. B. 18 $g/m^2$ Tissue), während sie ausreichende Kapazität für schwere dreilagige Wellpappen bieten.
Pneumatische Spannmechanik: Pneumatische Griffe mit konstantem Druck beseitigen das Verrutschen von Proben und lokale Quetschungen, die durch inkonsistentes manuelles Spannmoment verursacht werden. Gummibeschichtete oder parallel gezahnte Backenprofile gewährleisten einen gleichmäßigen Druck über die gesamte Spannfläche.
Micro-Displacement-Antriebssysteme: Nullspiel-Kugelgewinde in Kombination mit präzisen Schrittmotor- oder Servomotorantrieben sorgen für konstante Dehnungsgeschwindigkeiten, die den internationalen Standards entsprechen, und minimieren Geschwindigkeitsfluktuationen unter variierenden Lastwiderständen.
Datenakquisitionsschnittstellen: Integrierte Softwareplattformen berechnen automatisch Bruchpunkte, Verformungsenergie, Standardabweichungen und Modulneigungen, während sie historische Daten für die statistische Prozesskontrolle (SPC) speichern.
Methodologische Analyse von Testabweichungen
Abweichungen in den Papierfestigkeitsdaten zwischen Testlaboren resultieren oft aus Umweltfaktoren, mechanischer Fehljustierung oder Variationen in der Probenvorbereitung und nicht aus intrinsischen Instrumentenfehlern. Die Implementierung standardisierter Betriebsverfahren garantiert reproduzierbare Messergebnisse über verschiedene Einrichtungen hinweg.
Atmosphärische Bedingungen
Cellulosefaser ist ein hygroskopisches Naturpolymer. Umgebungsfeuchtigkeit wirkt als Weichmacher in den amorphen Bereichen der Cellulose und verändert drastisch die Zug-, Reiße- und Platzen-Eigenschaften. Die von ISO 187 und TAPPI T 402 festgelegten Standardatmosphärenparameter verlangen:
Standardtemperatur: $23^{\circ}C \pm 1.0^{\circ}C$
Standardrelative Luftfeuchtigkeit: $50\% \pm 2.0\% RH$
Vor physischen Tests müssen Proben einer Vorbehandlung bei niedrigeren Feuchtigkeitswerten (10% bis 35% RH) unterzogen werden, gefolgt von einer vollständigen Gleichgewichtseinstellung unter Standardatmosphärenbedingungen für mindestens 24 Stunden. Das Versäumnis, das Gleichgewicht zu erreichen, macht physikalische Testdaten ungültig.
Probenrandintegrität und präzises Schneiden
Mikroskopische Grate, ausgefranste Kanten oder nicht parallele Schnitte wirken als Spannungs-Konzentrationspunkte, die vorzeitigen Versagen während Zug- und SCT-Tests hervorrufen. Der Einsatz von doppelklingen Pneumatikstreifenschneidern oder präzisen Rotationsstanzformen verhindert Mikrorisse und stellt sicher, dass jede Papierprüfmaschine reproduzierbare Daten über mehrere Produktionschargen hinweg liefert.
Auswahl der Ausrüstung für Labor- und Produktionsseitentests
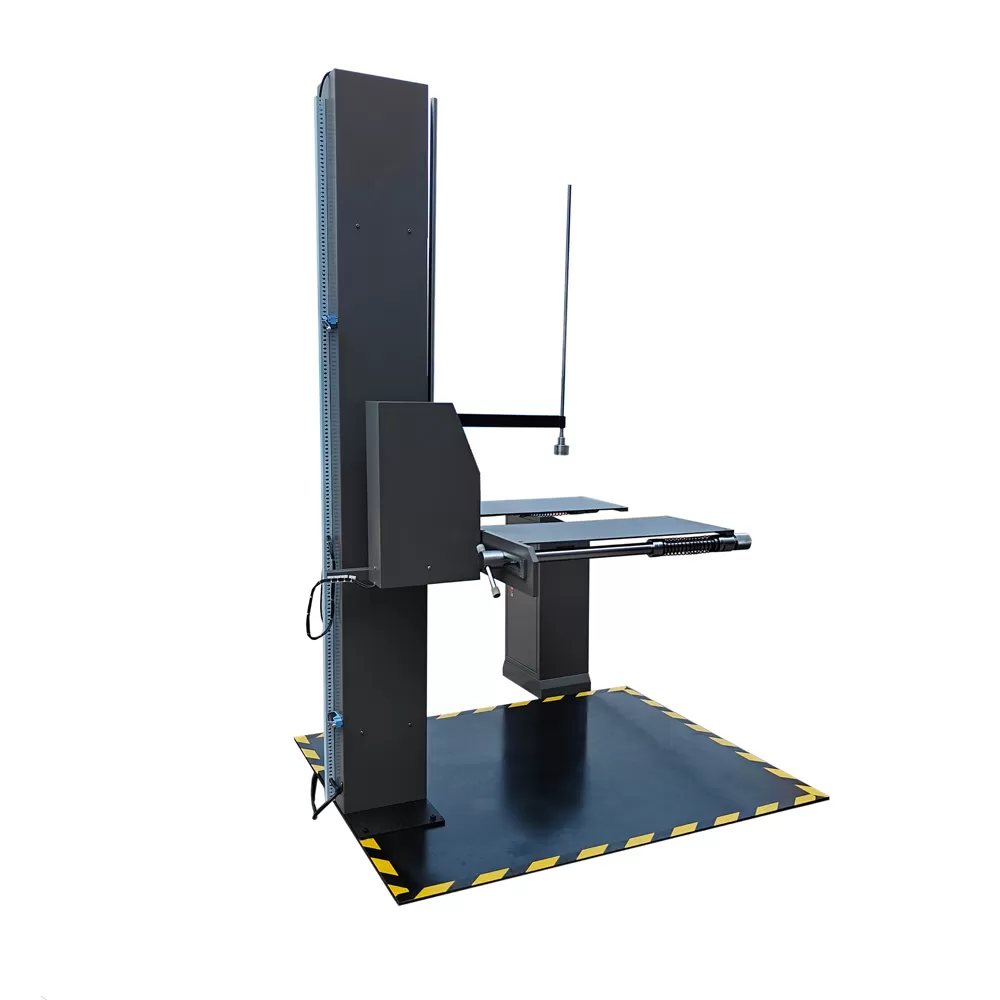
Einrichtungen müssen die Testfähigkeiten mit den betrieblichen Anforderungen abgleichen. Laborqualität universelle Prüfsysteme bieten umfassende analytische Tiefe, während kompakte Einheiten an der Produktionslinie eine schnelle Pass/Fail-Überprüfung direkt auf dem Produktionsboden ermöglichen.
Von HAOEN entwickelte Systeme bieten modulare Erweiterungssteckplätze und Multi-Head-Sensor-Konfigurationen, die es den Mühlen ermöglichen, Zug-, Druck-, Reiße- und Platzenwiderstand an einem einzigen Master-Console zu bewerten. Die Modernisierung der Qualitätssicherungsinfrastruktur verbessert die Rohstoffeffizienz, reduziert die Ausschussraten und gewährleistet volle Transparenz während der Lieferantenaudits zur Einhaltung von Vorschriften.
Häufig gestellte Fragen
Wie oft sollten Wägezellen und Sensoren in Prüfgeräten kalibriert werden?
Wägezellen, Drucktransmitter und Mikrobewegungsmesser erfordern eine formale ISO/IEC 17025 akkreditierte Kalibrierung mindestens einmal pro Jahr. In hochdurchsatzfähigen Industrieanlagen, die 24/7-Testpläne durchführen, wird eine halbjährliche Überprüfung mit zertifizierten Referenzgewichten und sekundären Kalibrierfolien empfohlen, um die Drift der Sensoren zu überwachen.
Was unterscheidet die Platzfestigkeit von der Durchstoßfestigkeit?
Die Platzfestigkeit misst den multidirektionalen hydraulischen Druck, der erforderlich ist, um eine flache Papieroberfläche, die unter einem flexiblen Membran gehalten wird, zu zerreißen. Die Durchstoßfestigkeit misst die gesamte Energie, die von einem schweren Karton oder Wellpappe absorbiert wird, wenn ein standardisierter pyramidenförmiger Punkt in das Material eindringt, wobei Reiß-, Zug- und Durchstoßenergiewerte kombiniert werden.
Warum ist die relative Luftfeuchtigkeitskonditionierung vor dem Betrieb einer Papierprüfmaschine zwingend erforderlich?
Der Betrieb einer Papierprüfmaschine ohne ordnungsgemäße Konditionierung führt zu unzuverlässigen Messwerten, da Cellulose Umgebungsfeuchtigkeit schnell aufnimmt oder abgibt. Hohe Luftfeuchtigkeit erhöht die Bruchdehnung, während sie die Zugfestigkeit und die Drucksteifigkeit verringert; niedrige Luftfeuchtigkeit verursacht Sprödigkeit, was die Steifigkeitswerte künstlich erhöht und die Reißfestigkeit verringert.
Wie vergleicht sich der Kurzspan-Kompressionstest (SCT) mit dem traditionellen Ringdrucktest (RCT)?
SCT isoliert die reine Druckfestigkeit von Cellulosefasern über einen Abstand von 0,70 mm und beseitigt die physikalischen Knickartefakte, die den RCT beeinflussen. SCT zeigt eine höhere statistische Korrelation mit der Stapelfestigkeit von fertigen Wellpappbehältern und weist eine geringere Abhängigkeit von der Vorbereitungstechnik des Probennehmers auf.
Welche Wartungsmaßnahmen verhindern das Abrutschen von pneumatischen Klemmen während des Zugtests?
Halten Sie den konstanten pneumatischen Leitungsdruck über gefilterte, trockene Luftversorgung aufrecht, überprüfen Sie regelmäßig die Gummibiss-Einsätze auf Abnutzung oder Faseransammlungen und reinigen Sie die Klebeflächen mit Isopropylalkohol, um Tonbeschichtungen, Größenmittel und feine Partikelreste zu entfernen.
Fordern Sie eine maßgeschneiderte technische Bewertung an
Die Auswahl geeigneter Prüfgeräte erfordert die Anpassung mechanischer Fähigkeiten, Tragfähigkeiten und Software-Routinen an Ihre genauen Betriebsprotokolle. HAOEN bietet umfassende technische Unterstützung, Kalibrierungsroutinen und modulare Instrumentenplattformen, die weltweit auf die Anforderungen der Zellstoff-, Papier- und Verpackungsumwandlung zugeschnitten sind.
Für benutzerdefinierte Instrumentenkonfigurationen, ISO/TAPPI-Standardkonformitätsberatung oder detaillierte Preisangebote kontaktieren Sie bitte direkt unsere Anwendungstechniker unter 13631787342 @163.com, um Ihre Prüfanforderungen zu besprechen.