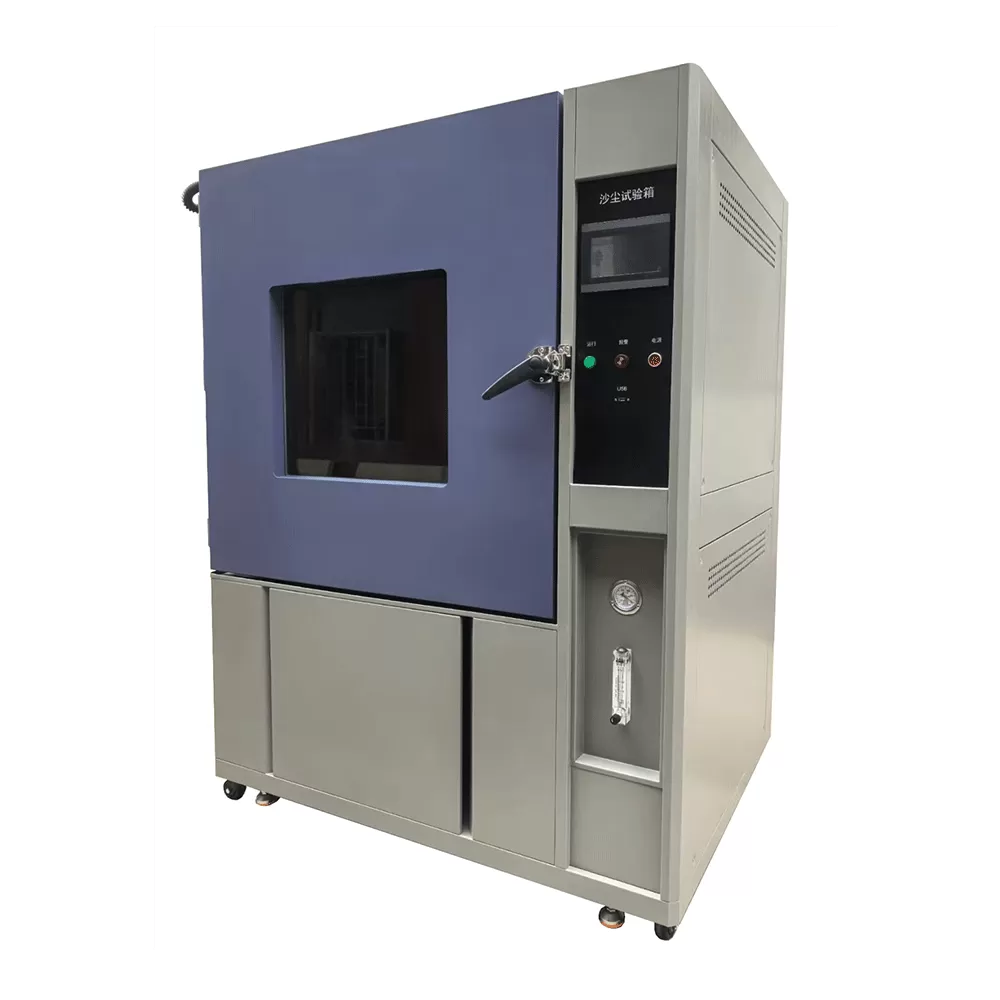
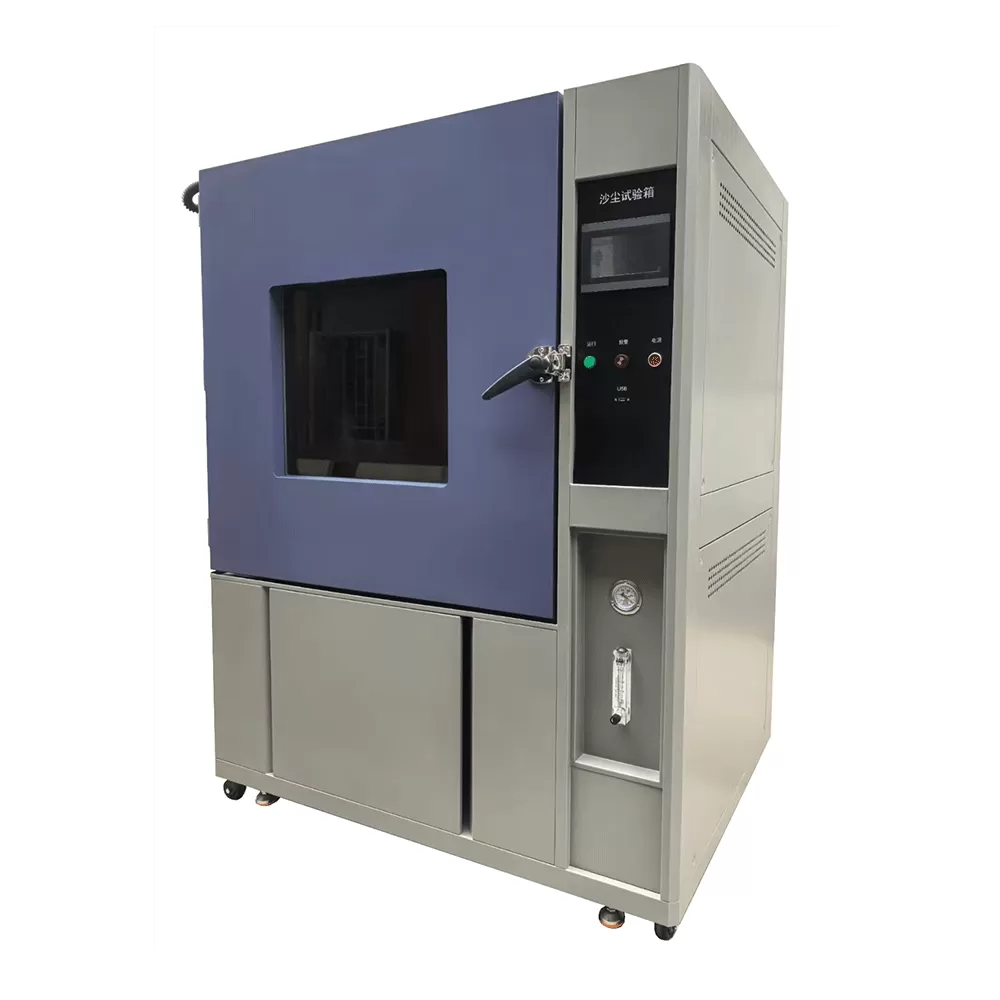
Der Partikeldurchtritt bleibt einer der am wenigsten verzeihenden Ausfallmodi in außenliegenden Elektronik, Automobilbeleuchtung, Steckverbindermontagen und photovoltaischen Hardware. Ein einzelnes Korn feinen Mineralstaubs, das eine Lagerfläche oder einen abgedichteten Kontakt erreicht, kann das elektrische Verhalten und den mechanischen Verschleiß über die Lebensdauer eines Produkts verändern. Da die Feldexposition Jahre dauert, um messbare Ergebnisse zu erzielen, reproduzieren Ingenieurteams den Prozess in einer Staubkammer, in der Konzentration, Luftstrom, Feuchtigkeit und Druckdifferential auf definierte Werte gehalten werden können.
Was eine Staubkammer tatsächlich reproduziert
Der Staubdurchtritt ist kein einzelner Mechanismus. Partikel setzen sich durch Schwerkraft ab, reisen mit Luftströmen, migrieren durch druckgesteuerte Lecks und lagern sich um Dichtungen und Kabeldurchführungen an. Thermische Zyklen öffnen und schließen mikroskopische Lücken, während Vibration abrasives Material in Nähte einarbeitet. Ein effektives Testsystem muss daher mehrere physikalische Variablen gleichzeitig kontrollieren, anstatt einfach einen Schrank mit Pulver zu füllen.
Zwei Betriebsmodi dominieren die Laborpraxis. Die Freisetzungsbelastung hängt das Pulver sanft auf und lässt es auf die Probe herabsteigen, was Installationen wie Straßenkabinette und Dachgehäuse widerspiegelt. Die Zirkulationsbelastung hält den Staub mit Gebläsen oder Einspritzdüsen in der Luft, sodass die Probe kontinuierlichem Partikelaufprall ausgesetzt ist, was Fahrzeuge, Turbinen und Geräte reproduziert, die in der Nähe von bewegter Luft montiert sind. Einige Kammern unterstützen nur einen Modus, während konfigurierbare Plattformen zwischen ihnen wechseln.
Die Partikelspezifikation ist ebenso wichtig wie der Modus. Feines Talkumpulver verhält sich sehr unterschiedlich von grobem Sand oder von gemischten Teststäuben wie Arizona Test Dust, rotem Kaolin oder Silicastaub. Die Partikelgrößenverteilung, der Feuchtigkeitsgehalt und die Winkeligkeit beeinflussen alle, wie Material in eine Dichtung eindringt und wie es sich innerhalb der Kammer absetzt. Jedes Pulver als austauschbar zu behandeln, liefert Daten, die nicht zwischen Laboren verglichen oder über Produktionschargen wiederholt werden können.
Standards, die die Testparameter der Kammer definieren
Die Testparameter stammen aus Produktstandards, nicht aus Kammerdesignpräferenzen. Die Ausrüstung muss in der Lage sein, alles zu halten, was das referenzierte Dokument verlangt, weshalb die Überprüfung der Spezifikationen vor der Auswahl der Staubkammer erfolgt.
IEC 60529 und die IP5X / IP6X Gehäusebewertungen
IEC 60529 bleibt der Referenzstandard für Eindringschutzbewertungen weltweit. Klausel 13.4 behandelt Staubtests mit Talkumpulver, das ein 75 µm Sieb besteht, wobei mindestens 50 Prozent der Masse ein 45 µm Sieb passieren. Der Standard fordert eine Konzentration von etwa 2 kg Pulver pro Kubikmeter Kammervolumen und eine Testdauer von 8 Stunden. Für die IP6X-Bewertung wird die Probe zusätzlich evakuiert, sodass der Innendruck nicht mehr als 2 kPa unter dem Umgebungsdruck liegt, mit einer Luftentnahmerate zwischen 40 und 60 Mal dem Probenvolumen pro Stunde.
Diese Vakuumanforderung ist der Punkt, an dem viele Einrichtungen versagen. Ohne kalibrierte, unabhängige Extraktionskontrolle pro Testobjekt driftet das Druckdifferential, und der resultierende Test repräsentiert nicht die beanspruchte Bewertung.
Automobil und Luftfahrtanforderungen
ISO 20653 passt den IP-Rahmen für Straßenfahrzeuge an und definiert Staubklassen, die die Positionen unter der Motorhaube und außen widerspiegeln. MIL-STD-810 Methode 510 behandelt Verfahren für blasenden Staub und sich absetzenden Staub mit definierten Staubkonzentrationen, Windgeschwindigkeiten und Dauerwerten und ist für Verteidigungs- und robuste Ausrüstung üblich. RTCA DO-160 Abschnitt 12 befasst sich mit luftgestützten Avioniksystemen, bei denen feiner Staub in Kombination mit druckbedingten Höhenänderungen anspruchsvolle Bedingungen erzeugt.
IEC 60068-2-68 Umwelttest L
Diese Normengruppe trennt den Test L in Varianten, die luftgetragenen Staub und Sand, frei absetzenden Staub und hochgeschwindigkeitsbeladenen Sandluftstrom abdecken. Kammern, die für diese Methoden vorgesehen sind, benötigen eine einstellbare Luftstromgeschwindigkeit und in einigen Konfigurationen eine Temperaturregelung, um das referenzierte Profil zu erfüllen.
Technische Anatomie einer zuverlässigen Staubkammer
Die mechanische Konstruktion entscheidet, ob eine Kammer wiederholbare Daten oder lediglich plausibel aussehende Ergebnisse liefert. Vier Teilsysteme tragen die meiste Verantwortung.
Schrankgeometrie und Luftstrommanagement
Das Innenvolumen muss um die Probe, ihre Halterung und den erforderlichen Abstand für den Luftstrom dimensioniert werden. Scharfe Ecken und strukturelle Vorsprünge schaffen tote Zonen, in denen sich Pulver anstatt zu zirkulieren ansammelt. Eine gut gestaltete Kammer verwendet abgerundete Innenflächen, einen speziellen Rückluftkanal und einen Diffusor, der die Luft über den gesamten Arbeitsbereich verteilt. Die computergestützte Strömungsdynamikmodellierung während des Designs bestätigt, dass Geschwindigkeit und Konzentration im zulässigen Bereich über das nutzbare Volumen hinweg bleiben und nicht nur in der Nähe des Einspritzpunkts.
Edelstahl 304 oder 316 im Inneren für Korrosionsbeständigkeit und einfache Reinigung
Laminiertes oder gehärtetes Sichtfenster mit Innenbeleuchtung
Handschuhanschlüsse oder eine Schnellzugangsöffnung für Anpassungen während des Tests
Verzahnte Tür und Sicherheitslogik zur Verhinderung der Pulverfreisetzung während des Betriebs
Staubzufuhr und Konzentrationsstabilität
Das Einbringen von Pulver in den Luftstrom mit konstanter Rate ist schwieriger als es scheint. Talkumpulver verklumpt bei Feuchtigkeit, bildet Brücken in Trichtern und verklumpt in Förderleitungen. Venturi-Injektoren, fluidisierte Betten und Schneckenförderer gehen jeweils unterschiedlich damit um. Ein gravimetrischer Förderer mit Rückmeldung von einem nachgeschalteten Konzentrationssensor hält den Sollwert viel zuverlässiger als eine zeitgesteuerte Schnecke allein.
Beheizte oder entfeuchtete Zuluft zur Verhinderung von Agglomeration
Kontinuierliche Trichteragitation und Niveauüberwachung für automatische Nachfüllung
Sekundärzerstäuberdüse zur Zerschlagung verbleibender Cluster
Probenanschluss zur gravimetrischen oder optischen Konzentrationsüberprüfung
Druckdifferential und Vakuumschaltungen
Bewertungsansprüche wie IP6X hängen von einem kontrollierten Vakuum im Prüfobjekt ab. Jede Probenposition benötigt ihr eigenes einstellbares Ventil, Durchflussmesser und Drucksensor, damit das Leck eines Objekts ein anderes nicht beeinflusst. Die Datenprotokollierung des Differenzdrucks und des Abzugsstroms über die gesamte Testdauer verwandelt eine Pass- oder Fail-Aussage in einen prüfbaren Nachweis.
Steuerung, Instrumentierung und Datenintegrität
Moderne Steuerungen speichern Testrezepte, erzwingen Kalibrierungsintervalle und exportieren zeitstempelte Protokolle. Für regulierte Branchen liegt der Wert in der Rückverfolgbarkeit: Welcher Pulverbatch verwendet wurde, wie hoch die gemessene Konzentration war, wie lange die Probe ausgesetzt war und ob Abweichungen auftraten. Eine Kammer, die diesen Nachweis nicht erbringen kann, führt zu Nacharbeiten während der Audits.
Auswahlkriterien und betriebliche Herausforderungen
Die meisten Beschaffungsfehler sind auf nicht übereinstimmende Erwartungen zwischen dem Teststandard und der Gerätespezifikation zurückzuführen. Die folgenden Punkte treten wiederholt während der Überprüfung der Spezifikationen für Staubkammern auf.
Volumen versus Durchsatz: Überdimensionierte Kammern verdünnen die Konzentrationskontrolle und verschwenden Pulver, während unterdimensionierte Einheiten die Probenmenge und den Durchsatz einschränken.
Konzentrationsgleichmäßigkeit: Überprüfen Sie mit Kartierungsdaten, nicht mit einer Einzelpunktmessung, die in der Nähe des Injektors vorgenommen wird.
Pulverrückgewinnung und Reinigung: Rückstände von einem vorherigen Test kontaminieren den nächsten und verzerren die Ergebnisse.
Betriebsexposition: Atemfähiger Mineralstaub erfordert einen geschlossenen Betrieb, gefilterte Abluft und dokumentierte sichere Wechselverfahren.
Filterbelastung: Beutel- und HEPA-Stufen benötigen eine Differenzdrucküberwachung, damit die Wartung geplant wird, bevor der Luftstrom abnimmt.
Vakuumgenauigkeit: Niedrigbereich-Differenzsensoren und kalibrierte Nadelventile bestimmen, ob IP6X-Tests verteidigt werden können.
Pulververfolgbarkeit: Chargenzertifikate für die Partikelgrößen- verteilung und Feuchtigkeit unterstützen die langfristige Vergleichbarkeit.
Diese Punkte während des Designs zu berücksichtigen, kostet weit weniger als eine Nachrüstung einer Kammer nach einem gescheiterten Audit oder einem inkonsistenten Rundlaufvergleich mit einem externen Labor.
Wartung, Überprüfung und Lebenszyklusplanung
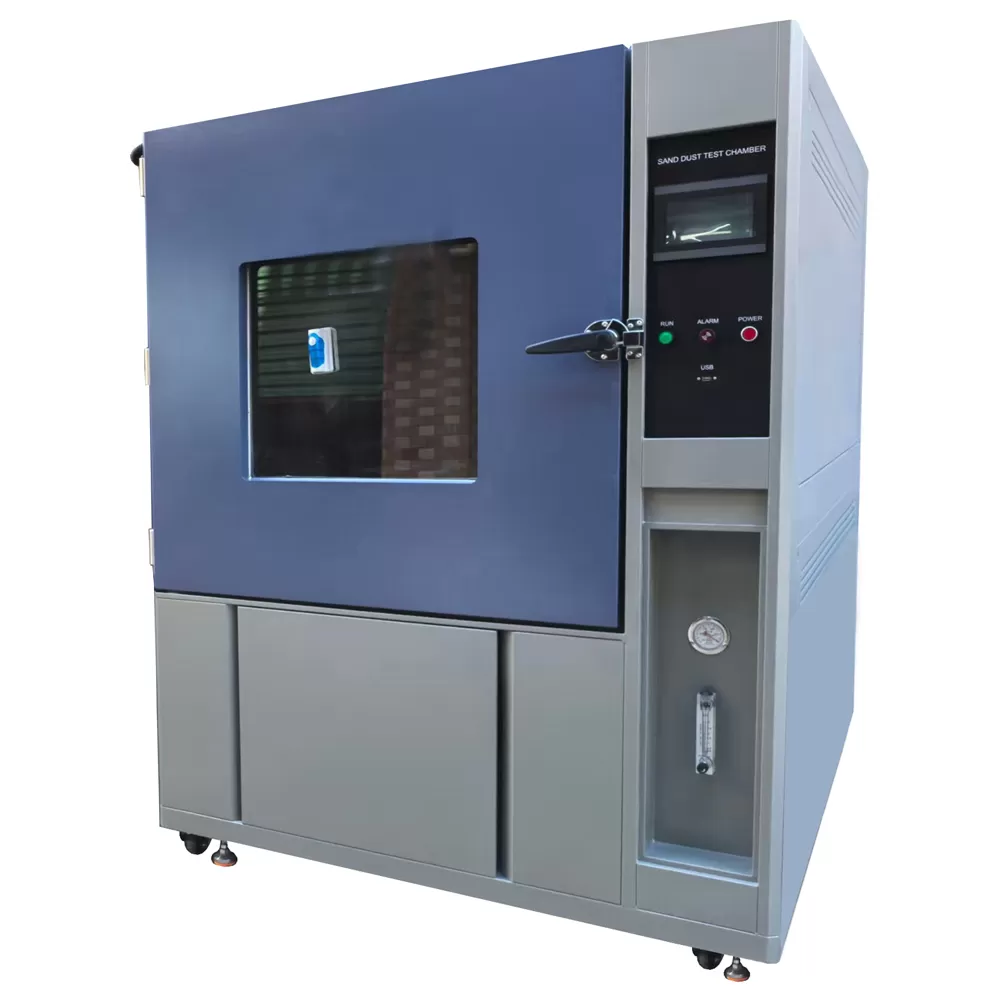
Die Leistung driftet, während Filter beladen werden, Dichtungen altern und Pulverrückstände sich auf Kanaloberflächen ansammeln. Ein praktisches Wartungsregime umfasst geplante Innenreinigungen, den Filterwechsel basierend auf Differenzdruck anstelle von Kalenderintervallen, die Überprüfung der Luftgeschwindigkeit an definierten Gitterpunkten und jährliche Konzentrationskartierungen. Druck- und Durchflussinstrumente sollten in definierten Zyklen gegen rückverfolgbare Referenzen kalibriert werden, wobei die Zertifikate zusammen mit den Testaufzeichnungen aufbewahrt werden.
Die Planung von Verbrauchsmaterialien verdient ebenfalls Aufmerksamkeit. Pulverchargen variieren, und der Wechsel von Lieferanten während des Programms kann die Ergebnisse so stark verändern, dass eine Neubewertung erforderlich ist. Die Führung einer dokumentierten Pulverspezifikation und einer aufbewahrten Probe aus jeder Charge unterstützt die Vergleichbarkeit über Jahre hinweg.
HAOEN entwirft und baut Umweltsimulationsgeräte für Labore, die dokumentierte, wiederholbare Ergebnisse benötigen, und das Ingenieurteam unterstützt die Überprüfung der Spezifikation, die Dimensionierung der Kammer und die Integration mit bestehenden Testständen. Ob das Ziel eine einzelne IP6X-Qualifikation oder ein Multi-Standard-Programm ist, das automobil-, luftfahrt- und verbraucherelektronikübergreifend ist, die Anpassung der Staubkammer an die referenzierte Methode macht die Daten verteidigungsfähig.
Häufig gestellte Fragen
Was ist der Unterschied zwischen IP5X und IP6X Staubtests?
Beide Bewertungen verwenden dasselbe Talkumpulver und dieselbe 8-stündige Exposition in den meisten Produktstandards. IP6X fügt eine aktive Evakuierung des Testobjekts hinzu, die luftgetragene Partikel durch jeden Leckpfad in das Gehäuse zieht. IP5X verlässt sich auf Settling und leichte Zirkulation ohne Druckdifferenz, sodass ein Produkt IP5X bestehen kann und dennoch bei IP6X durchfällt.
Wie lange dauert ein typischer Testlauf?
IEC 60529 spezifiziert 8 Stunden für Staubtests. Automobil-, Militär- und Luftfahrtstandards definieren ihre eigenen Zeiträume, manchmal mit wiederholten Zyklen oder kombinierten Temperaturprofilen. Das Kammerdesign sollte das längste Profil im Geltungsbereich der Einrichtung unterstützen, ohne die Konzentrationstoleranzen zu überschreiten.
Welcher Staubtyp sollte verwendet werden?
Verwenden Sie das im referenzierten Standard genannte Pulver. IEC 60529 erfordert feines Talkumpulver mit einem definierten Siebprofil, MIL-STD-810 verweist auf Arizona Test Dust, und mehrere Luftfahrtdokumente spezifizieren silica-basierte Mischungen. Das Ersetzen von Materialien macht den Vergleich ungültig, selbst wenn das visuelle Ergebnis ähnlich aussieht.
Kann eine Kammer sowohl frei-setzenden als auch zirkulierenden Staubmodus handhaben?
Ja, wenn das Luftstromsystem eine variabel einstellbare Zirkulation, einen Setzmodus mit reduzierter Turbulenz und schaltbare Einspritzung umfasst. Der Kompromiss besteht in der Komplexität und den Kosten der Steuerung. Einrichtungen, die nach einer einzigen Methode testen, wählen oft eine dedizierte Konfiguration.
Wie wird die Staubkonzentration innerhalb der Kammer überprüft?
Gravimetrische Probenahme bleibt die Referenzmethode: Ein bekanntes Volumen Kammerluft wird durch einen vorgewogenen Filter geleitet, und die gesammelte Masse bestimmt die Konzentration. Optische Sensoren können kontinuierliche Trenddaten liefern, sollten jedoch während der Inbetriebnahme und periodischen Überprüfung mit gravimetrischen Ergebnissen korreliert werden.
Welches Kammervolumen wird für eine gegebene Probe benötigt?
Ein gängiger Ausgangspunkt ist ein Kammervolumen, das mindestens zehnmal so groß ist wie das Probenvolumen, obwohl Standards ihre eigenen Verhältnisse und Freiraumregeln auferlegen können. Größere Proben mit komplexer Geometrie benötigen mehr Arbeitsraum, um Luftstromschatten zu vermeiden und die Konzentration um den Gegenstand herum gleichmäßig zu halten.
Wie oft sollte die Kammer neu kalibriert werden?
Die meisten Qualitätssysteme erfordern eine jährliche Kalibrierung von Druck, Durchfluss, Temperatur und Konzentrationsinstrumentierung, mit einer Überprüfung nach größeren Reparaturen oder Umzügen. Einrichtungen, die unter Akkreditierungsprogrammen arbeiten, folgen typischerweise einem kürzeren Intervall für Vakuumregelkanäle, die in IP6X-Tests verwendet werden.
Für Labore, die eine neue Staubkammer bewerten oder eine bestehende Installation aufrüsten, ermöglicht das Teilen von Probenabmessungen, Zielstandards und erwarteten Durchsatz dem HAOEN-Engineering-Team, eine Konfiguration mit verifizierter Konzentrationsgleichmäßigkeit, kalibriertem Vakuumkontrolle und dokumentierten Testaufzeichnungen vorzuschlagen. Reichen Sie Ihre Testanforderungen, Zeichnungen und Qualifikationsumfang ein, um einen detaillierten Vorschlag anzufordern.