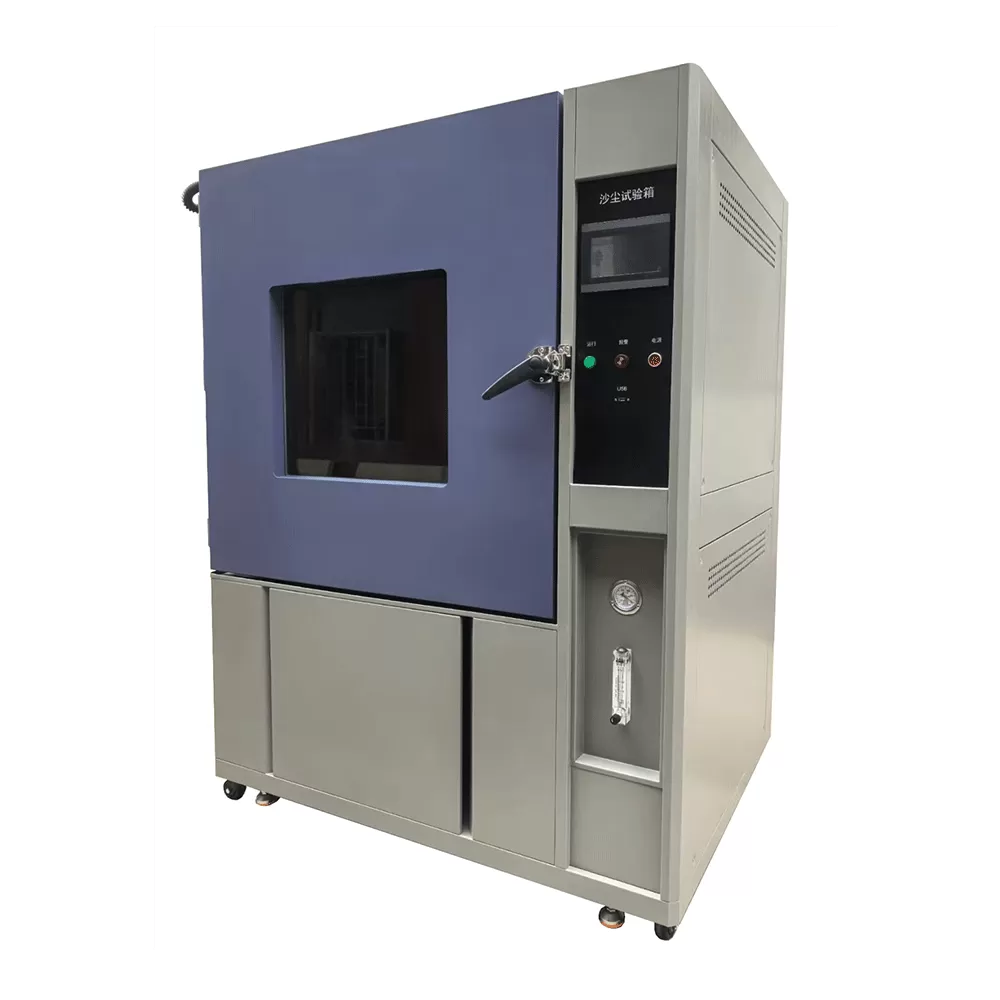
L'entrée de particules reste l'un des modes de défaillance les moins tolérants dans l'électronique extérieure, l'éclairage automobile, les assemblages de connecteurs et le matériel photovoltaïque. Un seul grain de poussière minérale fine atteignant une surface de roulement ou un contact scellé peut changer le comportement électrique et l'usure mécanique au cours de la durée de vie d'un produit. Comme l'exposition sur le terrain prend des années pour produire des résultats mesurables, les équipes d'ingénierie reproduisent le processus dans une chambre à poussière où la concentration, le flux d'air, l'humidité et la différence de pression peuvent être maintenus à des valeurs définies.
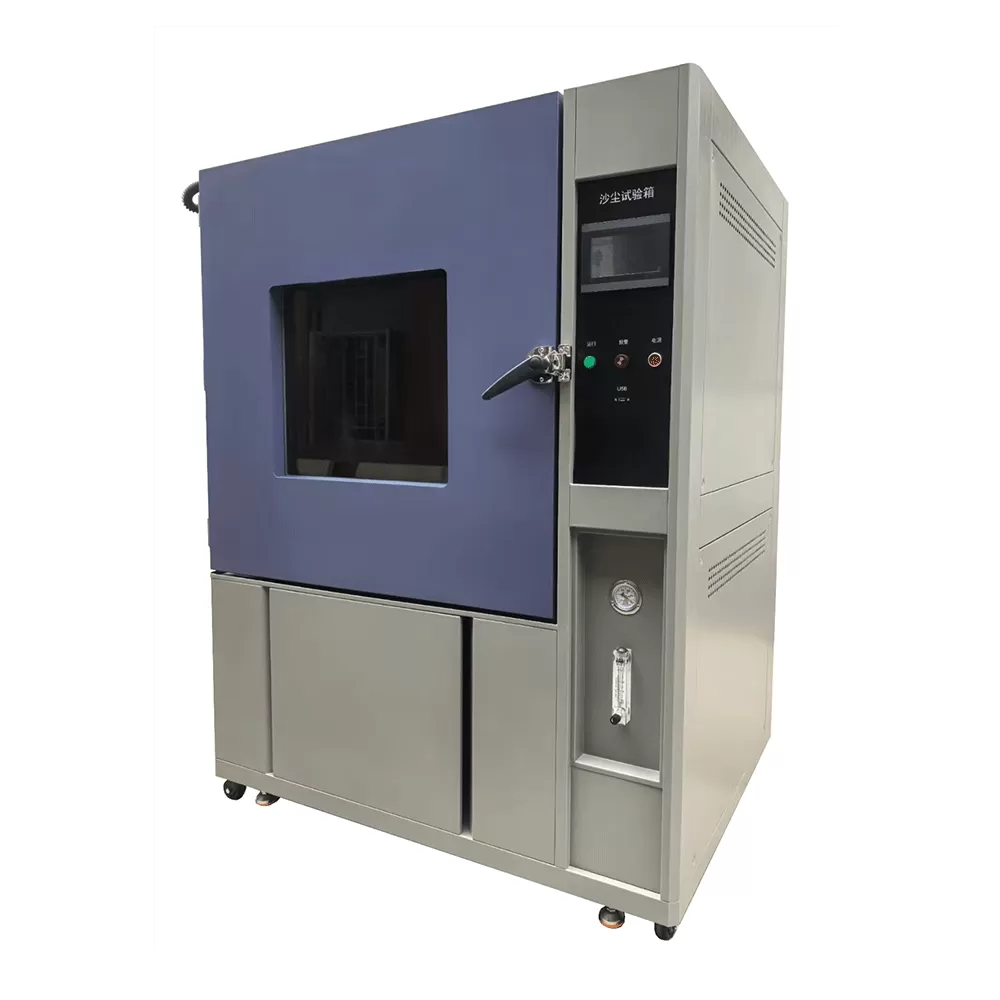
Ce que reproduit réellement une chambre à poussière
L'entrée de poussière n'est pas un mécanisme unique. Les particules se déposent sous l'effet de la gravité, voyagent sur des courants d'air, migrent à travers des fuites provoquées par la pression et s'accumulent autour des joints et des entrées de câbles. Le cycle thermique ouvre et ferme des interstices microscopiques, tandis que les vibrations travaillent des matériaux abrasifs dans les coutures. Un système de test efficace doit donc contrôler plusieurs variables physiques à la fois plutôt que de simplement remplir un cabinet de poudre.
Deux modes de fonctionnement dominent la pratique en laboratoire. L'exposition par dépôt libre suspend doucement la poudre et permet à celle-ci de descendre sur l'échantillon, ce qui reflète des installations telles que des armoires en bord de route et des enclos sur les toits. L'exposition en circulation maintient la poussière en suspension avec des souffleurs ou des buses d'injection afin que l'échantillon soit soumis à un impact continu de particules, reproduisant des véhicules, des turbines et des équipements montés près d'air en mouvement. Certaines chambres ne supportent qu'un seul mode, tandis que des plateformes configurables alternent entre eux.
La spécification des particules est tout aussi importante que le mode. La poudre de talc fine se comporte très différemment du sable grossier ou des poussières de test mélangées telles que la poussière de test d'Arizona, le kaolin rouge ou la farine de silice. La distribution de la taille des particules, la teneur en humidité et l'angularité affectent tous la manière dont le matériau pénètre dans un joint et comment il se dépose à l'intérieur de la chambre. Traiter chaque poudre comme interchangeable produit des données qui ne peuvent pas être comparées entre les laboratoires ou répétées entre les lots de production.
Normes qui définissent les paramètres de test de la chambre
Les paramètres de test proviennent des normes de produit, et non des préférences de conception de la chambre. L'équipement doit être capable de supporter ce que le document de référence exige, c'est pourquoi la révision des spécifications précède la sélection de la chambre à poussière.
IEC 60529 et les classifications d'enveloppe IP5X / IP6X
IEC 60529 reste la référence pour les classifications de protection contre l'entrée dans le monde entier. La clause 13.4 couvre les tests de poussière avec de la poudre de talc qui passe un tamis de 75 µm, avec au moins 50 pour cent de la masse passant un tamis de 45 µm. La norme exige une concentration d'environ 2 kg de poudre par mètre cube de volume de chambre et une durée de test de 8 heures. Pour la classification IP6X, l'échantillon est en outre évacué afin que la pression interne reste inférieure à la pression ambiante de pas plus de 2 kPa, avec un taux d'extraction d'air compris entre 40 et 60 fois le volume de l'échantillon par heure.
Cette exigence de vide est là où de nombreuses installations échouent. Sans contrôle d'extraction indépendant et calibré par élément de test, la différence de pression dérive, et le test résultant ne représente pas la classification revendiquée.
Exigences automobiles et aérospatiales
ISO 20653 adapte le cadre IP pour les véhicules routiers et définit des classes de poussière qui reflètent les positions de montage sous le capot et à l'extérieur. MIL-STD-810 Méthode 510 couvre les procédures de poussière soufflée et de poussière sédimentée avec des concentrations de poussière, des vitesses de vent et des valeurs de durée définies, et est courant pour les équipements de défense et rugérisés. RTCA DO-160 Section 12 aborde l'avionique aérienne, où la poussière fine combinée aux changements de pression liés à l'altitude produit des conditions exigeantes.
IEC 60068-2-68 Test environnemental L
Ce groupe de normes sépare le test L en variantes couvrant la poussière et le sable aéroportés, la poussière libre sédimentée, et le flux d'air chargé de sable à haute vitesse. Les chambres destinées à ces méthodes doivent avoir une vitesse de flux d'air réglable et, dans certaines configurations, un contrôle de la température pour correspondre au profil de référence.
Anatomie technique d'une chambre à poussière fiable
La construction mécanique détermine si une chambre produit des données répétables ou simplement des résultats plausibles. Quatre sous-systèmes portent la plupart des responsabilités.
Géométrie du cabinet et gestion du flux d'air
Le volume interne doit être dimensionné autour de l'échantillon, de son support, et de l'espace requis pour le flux d'air. Des coins vifs et des rebords structurels créent des zones mortes où la poudre s'accumule au lieu de circuler. Une chambre bien conçue utilise des surfaces internes arrondies, un conduit de retour dédié, et un diffuseur qui distribue l'air sur la section de travail complète. La modélisation de la dynamique des fluides computational lors de la conception confirme que la vitesse et la concentration restent dans les tolérances sur l'ensemble du volume utilisable plutôt que seulement près du point d'injection.
Intérieur en acier inoxydable 304 ou 316 pour la résistance à la corrosion et un nettoyage facile
Fenêtre de visualisation laminée ou trempée avec éclairage intérieur
Ports pour gants ou trappe d'accès rapide pour des ajustements en cours de test
Porte interverrouillée et logique de sécurité pour prévenir la libération de poudre pendant l'opération
Alimentation en poussière et stabilité de concentration
Introduire de la poudre dans le flux d'air à un taux constant est plus difficile qu'il n'y paraît. La poudre de talc forme des agglomérats sous l'humidité, fait des ponts dans les trémies, et s'agglutine dans les lignes d'alimentation. Les injecteurs Venturi, les lits fluidisés, et les alimentateurs à vis gèrent chacun cela différemment. Un alimentateur gravimétrique avec retour d'un capteur de concentration en aval maintient le point de consigne de manière beaucoup plus fiable qu'une vis sans fin chronométrée seule.
Air d'alimentation chauffé ou déshumidifié pour prévenir l'agglomération
Agitation continue de la trémie et détection du niveau pour un remplissage automatique
Buse de dispersion secondaire pour briser les clusters restants
Port d'échantillon pour vérification gravimétrique ou optique de la concentration
Différentiel de pression et circuits de vide
Les revendications de classement telles que IP6X dépendent d'un vide contrôlé à l'intérieur de l'élément de test. Chaque position d'échantillon a besoin de sa propre vanne réglable, d'un débitmètre, et d'un transducteur de pression afin qu'une fuite d'un élément n'affecte pas un autre. L'enregistrement des données de pression différentielle et de débit d'extraction sur toute la durée du test transforme une déclaration de réussite ou d'échec en un enregistrement vérifiable.
Contrôle, instrumentation et intégrité des données
Les contrôleurs modernes stockent des recettes de test, imposent des intervalles de calibration, et exportent des enregistrements horodatés. Pour les industries réglementées, la valeur réside dans la traçabilité : quel lot de poudre a été utilisé, quelle était la concentration mesurée, combien de temps l'échantillon a été exposé, et si une déviation s'est produite. Une chambre qui ne peut pas produire cet enregistrement crée des reprises lors des audits.
Critères de sélection et défis opérationnels
La plupart des erreurs d'approvisionnement sont dues à des attentes mal alignées entre la norme de test et la spécification de l'équipement. Les points suivants apparaissent de manière répétée lors des examens de spécification des chambres à poussière.
Volume versus débit : des chambres surdimensionnées diluent le contrôle de concentration et gaspillent de la poudre, tandis que des unités sous-dimensionnées limitent la taille des échantillons et le débit.
Uniformité de concentration : vérifier avec des données de cartographie, et non avec une lecture à un point unique prise près de l'injecteur.
Récupération et nettoyage de la poudre : les résidus laissés par un test précédent contaminent le suivant et faussent les résultats.
Exposition de l'opérateur : la poussière minérale respirable nécessite une opération scellée, une évacuation filtrée et des procédures de changement sécurisé documentées.
Charge du filtre : les sacs et les étapes HEPA nécessitent une surveillance de la pression différentielle afin que la maintenance soit planifiée avant que le débit d'air ne diminue.
Précision du vide : des capteurs différentiels à faible plage et des vannes à aiguille calibrées déterminent si le test IP6X est défendable.
Traçabilité de la poudre : des certificats de lot pour la distribution de taille des particules et l'humidité soutiennent la comparabilité à long terme.
Aborder ces points lors de la conception coûte bien moins cher que de réaménager une chambre après un audit échoué ou une comparaison en rond de robin avec un laboratoire externe.
Maintenance, vérification et planification du cycle de vie
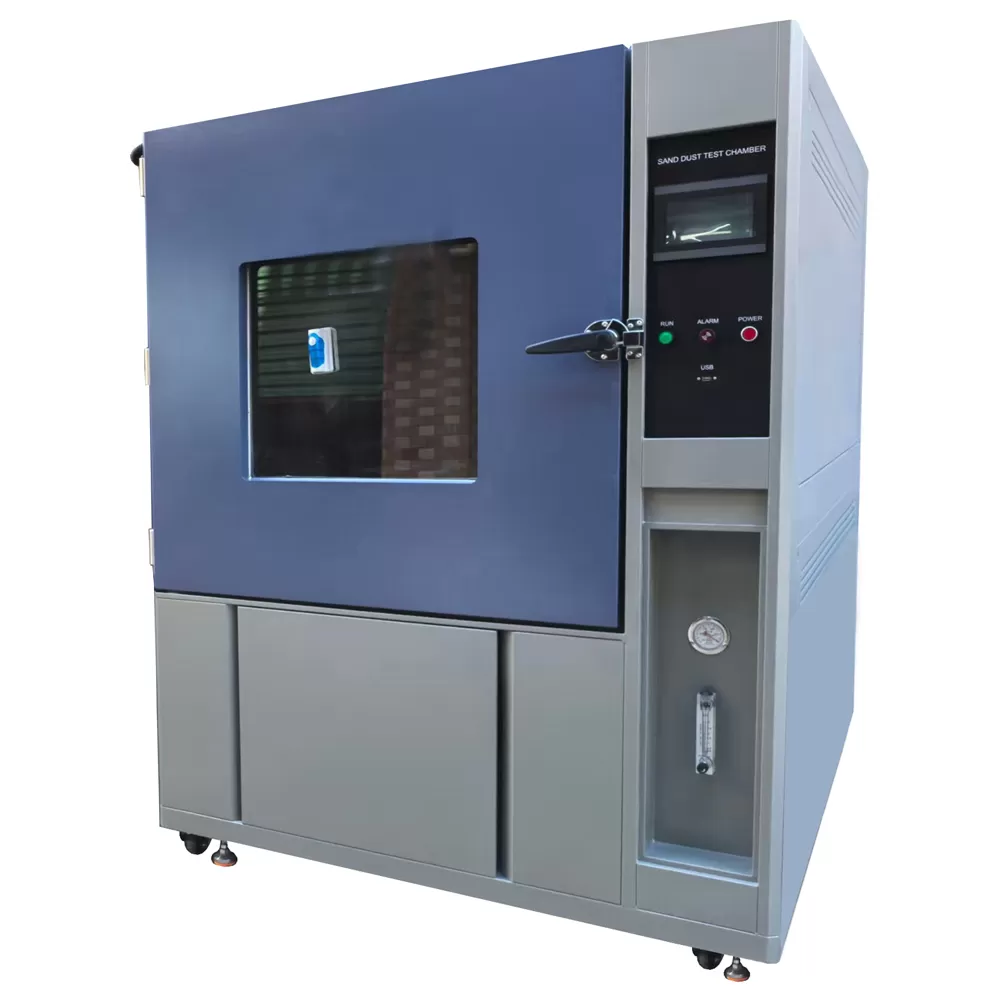
Les performances dérivent à mesure que les filtres se chargent, que les joints vieillissent et que les résidus de poudre s'accumulent sur les surfaces des conduits. Un régime de maintenance pratique comprend un nettoyage intérieur programmé, un remplacement de filtre basé sur la pression différentielle plutôt que sur des intervalles calendaires, la vérification de la vitesse de l'air à des points de grille définis, et une cartographie de concentration annuelle. Les instruments de pression et de débit doivent être calibrés par rapport à des références traçables sur un cycle défini, avec des certificats conservés aux côtés des dossiers de test.
La planification des consommables mérite également de l'attention. Les lots de poudre varient, et changer de fournisseur en cours de programme peut modifier les résultats suffisamment pour nécessiter un nouvel étalonnage. Maintenir une spécification de poudre documentée et un échantillon conservé de chaque lot soutient la comparabilité sur des années de tests.
HAOEN conçoit et construit des équipements de simulation environnementale pour les laboratoires qui ont besoin de résultats documentés et reproductibles, et l'équipe d'ingénierie soutient l'examen des spécifications, le dimensionnement des chambres et l'intégration avec les bancs d'essai existants. Que l'objectif soit une qualification IP6X unique ou un programme multi-normes couvrant l'automobile, l'aérospatiale et l'électronique grand public, faire correspondre la chambre à poussière à la méthode référencée est ce qui rend les données défendables.
Questions Fréquemment Posées
Quelle est la différence entre les tests de poussière IP5X et IP6X ?
Les deux classifications utilisent la même poudre de talc et la même exposition de 8 heures dans la plupart des normes de produits. IP6X ajoute une évacuation active de l'élément testé, ce qui aspire les particules en suspension dans l'air dans l'enceinte par tout chemin de fuite. IP5X repose sur le dépôt et une circulation légère sans différence de pression, donc un produit peut réussir le test IP5X et échouer au test IP6X.
Combien de temps dure un test typique ?
IEC 60529 spécifie 8 heures pour les tests de poussière. Les normes automobiles, militaires et aérospatiales définissent leurs propres durées, parfois avec des cycles répétés ou des profils de température combinés. La conception de la chambre doit supporter le profil le plus long dans le champ d'application de l'installation sans dépasser les tolérances de concentration.
Quel type de poussière doit être utilisé ?
Utilisez la poudre nommée dans la norme référencée. IEC 60529 exige de la poudre de talc fine avec un profil de tamis défini, MIL-STD-810 fait référence à Arizona Test Dust, et plusieurs documents aérospatiaux spécifient des mélanges à base de silice. Le remplacement de matériaux invalide la comparaison même lorsque le résultat visuel semble similaire.
Une chambre peut-elle gérer à la fois les modes de poussière à sédimentation libre et en circulation ?
Oui, si le système de circulation d'air comprend une circulation à vitesse variable, un mode de sédimentation avec turbulence réduite, et une injection commutable. Le compromis est la complexité du contrôle et le coût. Les installations qui testent selon une méthode unique choisissent souvent une configuration dédiée à la place.
Comment la concentration de poussière est-elle vérifiée à l'intérieur de la chambre ?
L'échantillonnage gravimétrique reste la méthode de référence : un volume connu d'air de chambre est aspiré à travers un filtre pré-pesé, et la masse collectée détermine la concentration. Les capteurs optiques peuvent fournir des données de tendance continues, mais ils doivent être corrélés avec les résultats gravimétriques lors de la mise en service et de la vérification périodique.
Quel volume de chambre est nécessaire pour un échantillon donné ?
Un point de départ courant est un volume de chambre au moins dix fois l'enveloppe de l'échantillon, bien que les normes puissent imposer leurs propres ratios et règles de dégagement. Les échantillons plus grands avec une géométrie complexe nécessitent plus d'espace de travail pour éviter l'ombre de flux d'air et pour maintenir une concentration uniforme autour de l'élément.
À quelle fréquence la chambre doit-elle être recalibrée ?
La plupart des systèmes de qualité exigent une calibration annuelle des instruments de pression, de débit, de température et de concentration, avec vérification après toute réparation majeure ou relocalisation. Les installations opérant sous des schémas d'accréditation suivent généralement un intervalle plus court pour les canaux de contrôle de vide utilisés dans les tests IP6X.
Pour les laboratoires évaluant une nouvelle chambre à poussière ou mettant à niveau une installation existante, le partage des dimensions des échantillons, des normes cibles et du débit attendu permet à l'équipe d'ingénierie HAOEN de proposer une configuration avec une uniformité de concentration vérifiée, un contrôle de vide calibré et des dossiers de test documentés. Soumettez vos exigences de test, dessins et champ de qualification pour demander une proposition détaillée.