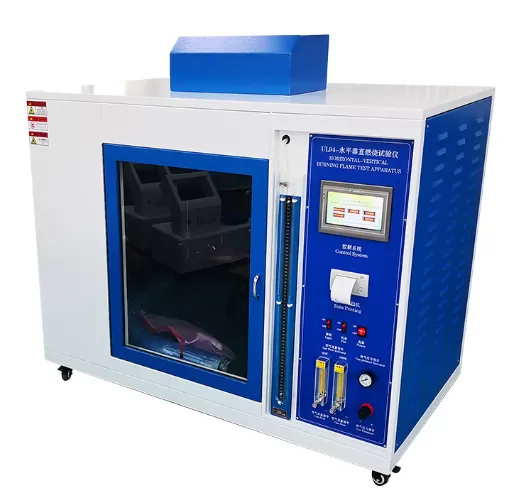
Las formulaciones poliméricas, los compuestos textiles y los recintos eléctricos sufren un intenso estrés térmico en aplicaciones del mundo real. Cuando los polímeros orgánicos encuentran una fuente de ignición, el calor inicia una cascada irreversible de pirólisis, produciendo gases volátiles, carbón y radicales libres reactivos. Cuantificar este comportamiento requiere un aislamiento ambiental exacto, energía de ignición reproducible y un seguimiento temporal de alta precisión. La cámara de prueba de inflamabilidad sirve como el instrumento principal para estandarizar estos fenómenos físicos, traduciendo eventos de combustión caóticos en datos empíricos y repetibles.
Desplegar pruebas de fuego a escala de banco confiables requiere un entendimiento de la termodinámica, la dinámica de fluidos y los estándares internacionales de prueba. Los materiales que exhiben un comportamiento de autextinción en condiciones de laboratorio ambientales pueden demostrar una propagación rápida de la llama cuando se exponen a flujos térmicos controlados o caminos de ventilación alterados. En consecuencia, el hardware de prueba debe aislar la muestra de corrientes de aire incontroladas, regular las proporciones de combustible a aire con absoluta fidelidad y asegurar que la degradación física no sesgue las métricas resultantes.
Termodinámica de la Propagación de Llama y Degradación Térmica de Materiales
La combustión en fase sólida comienza cuando la energía térmica externa excede la energía de disociación de los enlaces covalentes dentro de la cadena polimérica. A medida que la temperatura de la superficie supera el umbral de descomposición, el polímero se descompone en fragmentos de menor peso molecular. Estos volátiles combustibles escapan a la capa límite directamente sobre la superficie de la muestra, mezclándose con el oxígeno atmosférico. Una vez que esta mezcla de gases alcanza su límite de inflamabilidad y temperatura de ignición, la combustión se inicia en la fase gaseosa.
La cámara de prueba de inflamabilidad evalúa materiales a través de distintas etapas de esta progresión:
Latencia de Ignición: La duración exacta de la exposición a la llama requerida para generar una llama autónoma y autosostenible en fase gaseosa.
Tasa de Quema Lineal: La velocidad de progresión horizontal o vertical del frente de llama a lo largo de la superficie de la muestra, típicamente medida en milímetros por minuto.
Tiempo de Post-llama (t1 y t2): La duración durante la cual el material continúa soportando la combustión en llamas después de que la fuente de ignición primaria ha sido retirada.
Tiempo de Resplandor (t3): El período de combustión incandescente sin llama sostenido dentro de la capa de carbón mediante oxidación en fase sólida.
Fenómenos de Goteo: La separación de gotas fundidas y en llamas capaces de encender sustratos secundarios colocados debajo de la zona de combustión primaria.
Gestionar estas variables depende de mantener niveles estables de oxígeno atmosférico durante la fase de combustión. Un recinto de combustión correctamente calibrado mantiene un volumen de aire suficiente para prevenir la falta de oxígeno mientras evita corrientes de convección forzada que aceleran la disipación de calor lejos de la zona de llama.
Protocolos Regulatorios Globales y Estándares de Prueba
Las metodologías estandarizadas dictan configuraciones mecánicas, geometrías de quemadores y criterios de captura de datos. Diferentes industrias exigen orientaciones de combustión distintas, reflejando la orientación de los componentes en sus entornos operativos finales.
UL 94: Estándar para Pruebas de Inflamabilidad de Materiales Plásticos
UL 94 define el estándar de la industria para dispositivos y aparatos. El estándar esboza clasificaciones de combustión horizontal (HB) y combustión vertical (V-0, V-1, V-2), con pruebas de nivel superior que utilizan los protocolos 5V (5VA, 5VB). En una configuración vertical, un quemador Bunsen calibrado introduce una llama de metano estandarizada (típicamente de 20 mm a 125 mm de altura) en el borde inferior de una muestra de barra durante intervalos especificados, como dos aplicaciones de 10 segundos. La clasificación se basa no solo en el tiempo de extinción de la llama, sino también en si las partículas en combustión encienden algodón quirúrgico colocado a 300 mm por debajo de la morsa.
Serie IEC 60695: Pruebas de Peligro de Incendio para Productos Electrotécnicos
Regulando la electrónica, bienes de consumo y equipos eléctricos, IEC 60695 evalúa cómo reaccionan los componentes a tensiones térmicas que imitan fallos eléctricos. Los métodos incluyen la Prueba de Llama de Aguja (IEC 60695-11-5), que simula micro-llamas localizadas que se originan de trazas sobrecalentadas o componentes de PCB, y la Prueba de Hilo Incandescente (IEC 60695-2-10 a 13), donde un lazo de níquel-cromo calentado eléctricamente aplica calor conductivo directo para evaluar la inflamabilidad y los índices de ignición sin exposición a llama abierta.
Mandatos de Automoción y Transporte (FMVSS 302 / ISO 3795)
Los materiales interiores automotrices se someten a evaluaciones de combustión horizontal a través de la Norma Federal de Seguridad de Vehículos de Motor 302 y su equivalente internacional, ISO 3795. Estos protocolos evalúan la velocidad de combustión de polímeros, textiles, composites y piezas de acabado. Las muestras se aseguran dentro de un marco en forma de U en una cámara de combustión horizontal especializada, rastreando si el material se autoextingue antes de alcanzar la primera marca de tiempo, o calculando la tasa de combustión sobre una longitud de 254 mm definida.
Normas de Aeronáutica y Transporte Masivo (FAR 25.853 y EN 45545-2)
Las cabinas de aviones comerciales y los interiores de trenes están sujetos a pruebas de combustión vertical, horizontal y a 45 grados/60 grados. Estas pruebas presentan parámetros más estrictos en cuanto a la liberación de calor, densidad óptica del humo y generación de gases tóxicos. FAR 25.853 impone un tiempo preciso de exposición a la llama y cortos períodos de llama residual para prevenir un rápido sobrecalentamiento en el compartimento de pasajeros.
Sistemas de Hardware Críticos en una Cámara de Pruebas de Inflamabilidad
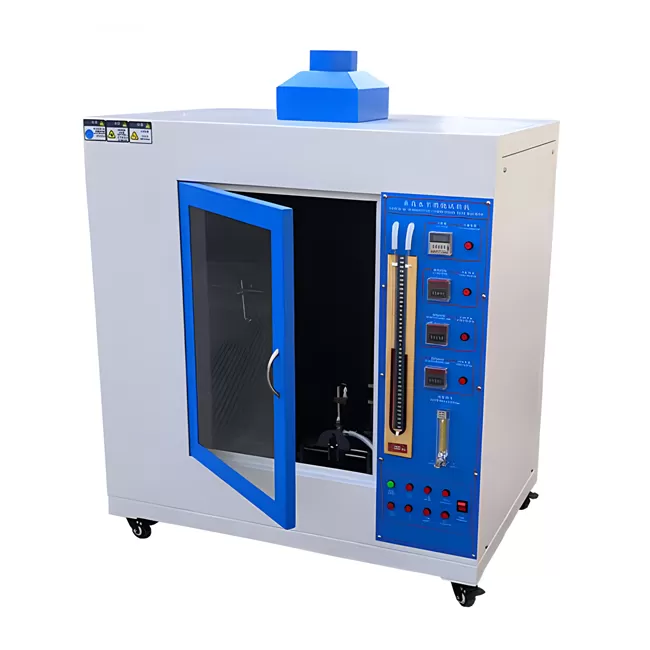
Replicar entornos regulatorios precisos requiere integración mecánica, neumática y electrónica especializada. Una cámara de pruebas de inflamabilidad moderna equilibra la estabilidad de la atmósfera interna con la seguridad del operador y el control del proceso.
Aerodinámica de la Cámara y Eliminación de Corrientes de Aire
El recinto estructural primario debe aislar el área de prueba de las corrientes de aire del laboratorio. De acuerdo con normas como ASTM D5025 y IEC 60695-11-10, las velocidades del aire ambiente dentro de la cámara alrededor de la muestra de prueba deben permanecer por debajo de 0.2 m/s para prevenir un enfriamiento convectivo no natural del sobre de llama. Las arquitecturas de hardware diseñadas por HAOEN incorporan volúmenes internos de cámara de al menos 0.5 a 0.75 metros cúbicos. Este espacio proporciona suficiente oxígeno interno para que la reacción de combustión no altere su cinética a través de un estado de inanición autoinducido antes de que la prueba se complete.
Posicionamiento del Quemador y Redes de Distribución de Gas
La geometría del quemador está estrictamente estandarizada. Las configuraciones típicas requieren un diámetro interno del barril de 9.5 mm ± 0.3 mm y una longitud del barril de aproximadamente 100 mm. El ensamblaje debe contar con mecanismos de ajuste de ángulo de precisión, transicionando de 0 grados (vertical) a 20 o 45 grados en relación con el plano vertical. Los sistemas de entrega de gas de grado industrial utilizan metano de alta pureza (pureza mínima del 99.0% al 99.5%) regulado a través de reguladores de presión de doble etapa y controladores de flujo másico para entregar una salida de calor exacta, típicamente calibrada a 50 W o 500 W a través de calibraciones de aumento de temperatura de bloque de cobre.
Escape y Limpieza Post-Prueba
La combustión de polímeros libera materia particulada densa, compuestos halogenados y vapores ácidos. Una cámara operativa integra un sistema de compuerta de escape sellada. Durante las pruebas, esta compuerta permanece cerrada para preservar un entorno completamente libre de corrientes de aire. Al finalizar la prueba, un ventilador de extracción mecánico automatizado purga el volumen de la cámara a través de ductos de escape de laboratorio dedicados, eliminando efluentes dañinos antes de que el operador abra las puertas de acceso.
Protocolos de Preparación de Especímenes y Repetibilidad Operacional
Las discrepancias en los datos de pruebas de fuego a menudo se deben a una preparación inadecuada de los especímenes en lugar de un desvío del hardware. Probar polímeros exige una estricta adherencia a las tolerancias dimensionales, condicionamiento de superficie y tratamientos de bordes.
Los especímenes deben ser moldeados o mecanizados a dimensiones estandarizadas. En las pruebas verticales UL 94, las dimensiones típicas son 125 mm ± 5 mm de longitud, 13.0 mm ± 0.5 mm de ancho, y el grosor de aplicación objetivo, que a menudo varía de 0.4 mm hasta 3.0 mm. El grosor del espécimen dicta la inercia térmica de la muestra: muestras más delgadas se calientan rápidamente, lo que conduce a una pirólisis acelerada, mientras que los especímenes más gruesos exhiben una mayor pérdida de calor conductivo a través de la fase sólida.
El acondicionamiento de los especímenes estandariza el equilibrio de humedad dentro de la matriz de polímero. La alta absorción de humedad puede actuar como un sumidero de calor, reduciendo artificialmente las tasas de combustión y aumentando las tendencias de autoextinción. Los ciclos de acondicionamiento estándar exigen:
Almacenamiento atmosférico estándar: 48 horas a 23°C ± 2°C y 50% ± 5% de humedad relativa.
Envejecimiento térmico acelerado: 168 horas a 70°C ± 2°C seguido de enfriamiento en un deshidratador sobre cloruro de calcio anhidro durante al menos 4 horas.
Evaluar las condiciones de los bordes es igualmente crítico. Los especímenes mecanizados a menudo retienen micro-burrs y fisuras en la superficie que sirven como puntos calientes localizados, disminuyendo el umbral de ignición aparente. Los especímenes deben ser desbarbados e inspeccionados visualmente antes de ser montados en las abrazaderas de muestra.
Superando Cuellos de Botella Técnicos en Pruebas de Inflamabilidad
Asegurar resultados de prueba reproducibles requiere abordar varios desafíos operacionales persistentes. Cambios físicos menores en la trayectoria del quemador o variaciones ambientales pueden sesgar las clasificaciones críticas de aprobado/reprobado.
La verificación precisa de la llama requiere confirmación empírica más allá de la altura visual de la llama. Los protocolos de calibración de bloques de cobre estandarizados resuelven este problema. Un trozo de cobre electrolítico de 10 gramos o 100 gramos equipado con un termopar tipo K incrustado se coloca sobre el quemador. El tiempo requerido para que la temperatura del trozo aumente de 100°C a 700°C debe caer dentro de tolerancias precisas a nivel de microsegundos. Este paso valida que el combustible, la presión del aire y la velocidad del gas producen el flujo térmico correcto.
El tránsito automatizado del quemador elimina errores de temporización asociados con la posición manual del quemador. El uso de actuadores lineales y temporizadores digitales asegura que el quemador se acerque, permanezca bajo el espécimen durante exactamente 10.0 segundos (o la duración estándar designada) y se retraiga a velocidades uniformes. Las soluciones de equipos avanzados de HAOEN emplean controladores de motor digitales que reducen la variación de posicionamiento manual a menos de 0.1 mm, evitando que los tiempos de reacción humana sesguen las mediciones de latencia de ignición.
Al trabajar con polímeros retardantes de llama que contienen aditivos bromados, clorados o a base de fósforo, el ambiente interior de la cámara está sujeto a subproductos de combustión ácidos, como el bromuro de hidrógeno (HBr) y el cloruro de hidrógeno (HCl). Estos gases son altamente corrosivos para metales estructurales, relés eléctricos y ventanas de visualización. Los montajes de prueba industriales contrarrestan este problema mediante el uso de revestimientos internos de acero inoxidable de grado 304 o 316, recubrimientos de fluoropolímero anticorrosión especializados y ventanales de vidrio de seguridad químicamente reforzado de múltiples capas.
Criterios de Selección de Hardware para Laboratorios Industriales
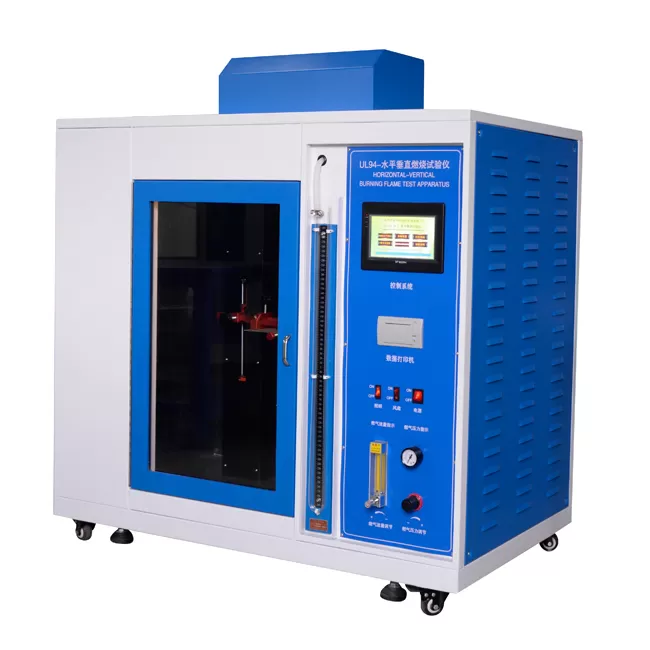
La adquisición de una cámara de prueba de inflamabilidad requiere alinear las características del hardware con los requisitos operacionales, mandatos de cumplimiento y durabilidad a largo plazo. Las instalaciones de prueba deben evaluar soluciones potenciales contra referencias estructurales y mecánicas específicas:
Integridad Estructural y Volumen: El volumen de prueba interno debe satisfacer el estándar objetivo (mínimo 0.5 m³ para estándares comunes, 0.75 m³ a 1.0 m³ para aplicaciones de alta capacidad) para evitar la depleción de oxígeno durante secuencias de combustión extensas.
Automatización Mecánica Interna: Busque soportes de muestra de múltiples ejes y mecanismos automatizados de avance/retracción del quemador. Las cámaras equipadas con etapas de muestra motorizadas simplifican los ajustes para diferentes longitudes de especímenes sin requerir que el operador rompa el sello térmico de la cámara de pruebas.
Integridad de Sensores y Captura de Datos: Las interfaces modernas deben registrar la llama residual, el resplandor, las tasas de combustión lineales y las curvas de calibración directamente en un microprocesador a bordo, generando informes en CSV o PDF listos para el cumplimiento.
Rigidez del Ángulo del Quemador: Los bloqueos mecánicos deben mantener el quemador de manera segura en ángulos de 0°, 20°, 45° o 90° sin deslizamiento bajo altas temperaturas.
Interbloqueos de Seguridad: El sistema debe contar con detectores de fugas de gas combustible integrados, detección de apagado de llama que cierra la válvula solenoide principal ante una pérdida no intencionada de llama, y interbloqueos de puerta de seguridad que evitan la liberación de gas cuando la puerta del recinto está abierta.
Invertir en equipos de prueba confiables asegura que las clasificaciones de materiales resistan el escrutinio de organismos reguladores y auditorías de calidad en todo el mundo.
Preguntas Frecuentes (FAQ)
¿Cuál es la principal diferencia operativa entre las pruebas de inflamabilidad horizontales y verticales?
La principal diferencia radica en la orientación de la transferencia de calor en relación con el material no quemado. En una prueba horizontal (como UL 94 HB o FMVSS 302), la llama arde horizontalmente a través de la superficie de la muestra, lo que significa que la corriente térmica convectiva se eleva lejos de la sección no quemada, resultando en una tasa de combustión más lenta y controlada. En una prueba vertical (como UL 94 V-0/V-1/V-2), la llama precalienta directamente el material no quemado ubicado directamente sobre la zona de combustión. Las pruebas verticales son significativamente más exigentes y miden la capacidad del material para autoextinguirse cuando se somete a dinámicas de propagación de llama hacia arriba.
¿Por qué se prefiere el gas metano sobre el propano o butano en cámaras de inflamabilidad estándar?
El metano está especificado en importantes estándares internacionales como UL 94 y ASTM D5025 porque arde con una salida térmica limpia y bien definida y una menor emisividad de hollín radiante en comparación con el propano o butano. El metano ofrece un valor calorífico consistente cuando se compra con una pureza del 99.0% o superior, asegurando que la temperatura de la llama y el flujo de calor aplicados a la muestra coincidan con los modelos físicos estándar en diferentes laboratorios a nivel mundial.
¿Con qué frecuencia debe calibrarse térmicamente una cámara de prueba de inflamabilidad?
Los procedimientos operativos estándar recomiendan verificar las presiones de gas, la altura de la llama y los alineamientos mecánicos antes de cada turno operativo. La calibración térmica formal—utilizando un bloque de calibración de cobre estandarizado y un termopar para medir las tasas de calentamiento de 100°C a 700°C—debe ocurrir al menos una vez al mes bajo volúmenes de prueba estándar, o siempre que se sirvan o cambien cilindros de gas, reguladores o boquillas internas de quemadores.
¿Puede una sola cámara de prueba de inflamabilidad soportar tanto los protocolos UL 94 como los FMVSS 302 automotrices?
Sí, siempre que la cámara mantenga un volumen interno suficiente y cuente con fijaciones mecánicas intercambiables. Soportar ambos estándares requiere cambiar el ensamblaje de abrazadera vertical y la bandeja de algodón utilizada en UL 94 por el marco en U de doble abrazadera horizontal y la bandeja de goteo especificada en FMVSS 302. El sistema de entrega de gas también debe soportar las boquillas de quemador específicas, las tasas de flujo y las configuraciones de altura de llama requeridas por cada estándar.
¿Qué causa resultados inconsistentes en las pruebas de combustión en lotes idénticos de material plástico?
Los resultados inconsistentes generalmente apuntan a variaciones en la acondicionamiento ambiental, preparación inadecuada de la muestra o corrientes de aire en el laboratorio. La absorción desigual de humedad dentro de plásticos higroscópicos (como los poliamidas) altera fuertemente la disipación térmica. Las tensiones internas residuales, las variaciones de grosor debido a un mal moldeo por inyección, micro-grietas a lo largo de los bordes cortados, o corrientes de aire sutiles superiores a 0.2 m/s dentro de la cámara durante la prueba causarán desviaciones en los tiempos de llama residual y el comportamiento de ignición.
Evaluar la dinámica del fuego de los materiales requiere una entrega térmica precisa y parámetros ambientales estrictamente controlados. Las plataformas de prueba avanzadas fabricadas por HAOEN ofrecen tolerancias mecánicas de grado de laboratorio, manipulación automatizada de llamas y dimensiones de recintos completamente conformes adecuadas para fabricantes de polímeros, centros de prueba y laboratorios de componentes automotrices.
Para consultas técnicas, opciones de configuración o para solicitar un presupuesto de instrumento, comuníquese directamente con nuestro equipo de ingeniería: 13631787342 @163.com